
Гибка алюминия в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


| Длина/Толщина мм. | 0.5 | 1 | 2 | 2.5 | 3 | 4 |
| 100 | 10 | 10 | 10 | 10 | 10 | 14 |
| 200 | 14 | 14 | 14 | 15 | 16 | 17 |
| 500 | 19 | 20 | 21 | 22 | 23 | 24 |
| 1000 | 33 | 34 | 35 | 36 | 39 | 40 |
Мы можем предложить специальную цену в зависимости от объема и сложности заказа. Скачайте прайс-лист.
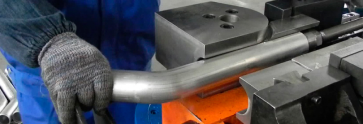
Гибка алюминия - холодная деформация листа или заготовки, в результате которой деталь получает заданный угол, радиус либо цилиндрическую форму. Алюминиевые сплавы пластичны, легко поддаются формовке, однако ошибка в выборе радиуса, инструмента или режима приводит к трещинам на сгибе, снижению прочности, повреждению лицевой поверхности.
БВБ Механика выполняет гибку на собственном производстве в Мытищах на оборудовании с ЧПУ. Работы ведутся на металле компании либо на сырье заказчика по чертежу, эскизу или техническому заданию. Предельная толщина, длина гиба, доступные радиусы зависят от станка, инструмента, марки сплава, поэтому уточняются при оформлении заявки.
Чем гибка алюминия отличается от гибки стали
Модуль упругости алюминиевых сплавов примерно втрое ниже, чем у стали. Отсюда заметное пружинение: после снятия нагрузки лист частично раскрывается, поэтому угол на станке задают с перегибом. Величину компенсации определяют по марке, толщине, радиусу, а на первой детали партии проверяют фактический угол.
Второе отличие связано с поведением металла на внешней стороне сгиба. Отожжённые сплавы растягиваются без разрушения, тогда как нагартованный или термоупрочнённый лист при малом радиусе даёт трещины. Для таких состояний радиус приходится увеличивать либо менять марку на этапе проектирования.
Третья особенность касается поверхности. Алюминий мягче стали, легко царапается, а на сгибе остаются следы от кромок матрицы. Для лицевых деталей применяют защитную плёнку, полиуретановые накладки, инструмент с полированными рабочими кромками.
Методы гибки алюминиевого листа
Свободная, или воздушная, гибка - пуансон вдавливает лист в V-образную матрицу, не прижимая его к стенкам. Угол регулируется глубиной хода, поэтому один комплект инструмента позволяет получать разные углы без переналадки. Метод требует меньшего усилия, бережнее к поверхности, подходит для большинства алюминиевых деталей.
Калибровочная гибка - заготовку полностью прижимают к матрице, повторяя профиль инструмента. Пружинение здесь минимально, угол получается стабильным от детали к детали. Цена точности - бо́льшее усилие пресса, поэтому способ применяют для тонкого листа с жёстким допуском на угол.
Вальцовка - прокатка листа между валками для получения цилиндрических либо конических элементов: обечаек, кожухов, радиусных панелей. Её выбирают, когда нужна плавная дуга, а не угол в одной линии. Ширина ручья матрицы, радиус пуансона, схема гибки подбираются технологом под конкретный чертёж.
Марки сплавов и состояние поставки
Результат гибки алюминия в первую очередь определяют марка сплава и состояние поставки листа. Одна и та же марка в отожжённом виде гнётся почти без ограничений, а после нагартовки или закалки требует увеличенного радиуса. Листы из алюминия, его сплавов выпускаются по ГОСТ 21631, состояние обозначается буквами после марки.
Пригодность распространённых марок к гибке алюминия в холодном состоянии
|
Марка, состояние |
Склонность к трещинам на сгибе |
Типичные детали |
|
АД0, АМц в состоянии М |
Низкая, допускаются малые радиусы |
Отливы, короба, облицовка |
|
АМг2, АМг3 в состоянии М или Н2 |
Низкая или умеренная |
Корпуса, кожухи, ёмкости, судовые детали |
|
АМг5, АМг6 |
Умеренная, радиус увеличивают |
Нагруженные кронштейны, рамы, корпуса |
|
АД31 в состоянии Т или Т1 |
Умеренная |
Архитектурные, фасадные элементы |
|
Д16 в состоянии Т |
Высокая, малый радиус недопустим |
Детали, где прочность важнее формуемости |
Обозначения расшифровываются так: М - отожжённый лист, Н - нагартованный, Н2 - полунагартованный, Т - закалённый с естественным старением, Т1 - с искусственным старением. Если по чертежу требуется острый сгиб из термоупрочняемого сплава, технолог предлагает альтернативу: другую марку, лист в отожжённом состоянии либо больший радиус. Наличие конкретной марки, толщины на складе уточняется при заявке.
Радиус, направление прокатки, расчёт развёртки
Минимальный внутренний радиус выражают в долях толщины листа. Для отожжённых пластичных сплавов он может быть близок к одной толщине, для нагартованных, термоупрочнённых листов - в несколько раз больше. Точное значение берут из справочных данных по марке с учётом состояния, а при сомнениях проверяют пробным гибом.
Направление прокатки влияет на стойкость сгиба. Линию гиба желательно располагать поперёк волокон проката: вдоль них металл растрескивается быстрее. Это учитывают ещё при раскладке деталей на листе, поэтому раскрой лучше выполнять одним исполнителем вместе с гибкой.
Длину развёртки рассчитывают по нейтральному слою с помощью K-фактора, который зависит от отношения радиуса к толщине. Ошибка в развёртке переходит в итоговый размер полки, а на многогибовых деталях накапливается. Если заказчик передаёт готовую развёртку, её сверяют с параметрами инструмента до запуска партии.
Защита поверхности и последующая обработка
Для деталей с декоративной стороной гибку выполняют с защитной плёнкой, которую снимают после монтажа. На лист без плёнки при необходимости укладывают прокладочный материал между заготовкой и матрицей. Требование к лицевой стороне указывают в чертеже, иначе следы инструмента считаются допустимыми.
Анодированный лист гнуть нежелательно: оксидный слой тверже основы, поэтому на внешней стороне сгиба образуются микротрещины, а цвет становится неоднородным. Надёжнее согнуть деталь, затем отправить её на анодирование. Тот же порядок рекомендуется для порошковой покраски: окрашивание после формовки исключает сколы покрытия в зоне сгиба.
Деталь после гибки может пройти сварку, сверление, зачистку кромок, нанесение покрытия. Объединение этих операций на одной площадке упрощает контроль геометрии между переходами. Последовательность обработки согласуется с технологом при расчёте.
Где применяется гибка алюминия
Гнутые алюминиевые детали востребованы там, где важны малая масса, коррозионная стойкость, аккуратный внешний вид. Это фасадные кассеты, отливы, откосы, вентиляционные короба, корпуса приборов, электрощитов, кожухи оборудования, торговые конструкции, элементы транспорта, судостроения. Для каждого назначения подбирают свою марку: облицовка допускает мягкие сплавы, нагруженный кронштейн требует более прочного материала.
Чтобы расчёт гибки алюминия был точным, в заявке полезно указать:
- марку сплава, состояние поставки, толщину листа;
- чертёж или эскиз с углами, внутренними радиусами, длиной полок;
- допуски на угол, линейные размеры;
- требования к лицевой стороне: плёнка, отсутствие следов инструмента;
-
количество деталей, периодичность повторных партий;
-
дополнительные операции: резку, сварку, покраску.
По этим данным специалисты проверяют выполнимость сгибов на имеющемся инструменте, оценивают риск трещин, предлагают корректировку радиуса или марки. Для сложных профилей с близко расположенными гибами определяют последовательность переходов, чтобы полка не упиралась в пуансон.
Заказ и доставка
Гибку можно заказать отдельной операцией либо в составе цепочки металлообработки: раскрой, гибка, сварка, покраска. Стоимость зависит от объёма партии, количества гибов, сложности детали; для крупных партий возможна специальная цена. Окончательный расчёт готовится после изучения чертежа.
При работе на сырье заказчика лист осматривают на приёмке: проверяют марку, толщину, состояние поверхности, наличие плёнки. Царапины, вмятины, расслоения исходного листа сохраняются на готовой детали, поэтому состояние металла оговаривают заранее. Запуск в работу выполняется после согласования технических деталей.
Готовые детали упаковывают с защитой лицевых поверхностей, кромок от смятия при перевозке. Доставка обработанной продукции организуется по России, возможен самовывоз с производства. Способ отгрузки, сроки, пакет документов согласуются при оформлении заказа.
Заказать гибку алюминия
Отправьте чертёж, эскиз или спецификацию с указанием марки сплава, толщины, углов, радиусов, количества деталей. Если проект предъявляет требования к лицевой стороне или допускам, приложите соответствующий раздел технического задания.
Специалисты проверят технологичность сгибов, подберут метод с инструментом, рассчитают развёртку, подготовят расчёт стоимости. Наличие нужной марки, условия работы на давальческом металле, сроки исполнения уточняются при оформлении заявки.

Гибка и вальцовка сетки
Бывает, вроде бы задание простое — металлическую сетку погнуть да повальцевать. А на деле — каждая мелочь важна. Мы в цеху БВБ Механика недавно такой заказ делали. Сначала отрезали сетку по нужной длине — тут всё просто. Потом часть заготовок отправили на вальцовку. Далее цилиндры из сеток идут на кожухи, фильтры, защиту — кто для чего заказывает.
Оставшиеся заготовки мы гнули. Вот тут уже точность нужна — углы, геометрия, всё проверяем. Получились П-образные детали — классика для коробов, направляющих или закрывающих панелей. Работаем на современном оборудовании, так что каждый этап под контролем.


Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.

Шлифовка латунных труб
Латунные трубы активно используются в самых разных отраслях благодаря своей прочности и эстетическим качествам. Однако со временем на их поверхности могут появиться царапины, потертости и налет, что негативно влияет на внешний вид и эксплуатационные характеристики. В таких случаях спасением является процесс шлифовки – технологический этап, который обеспечивает исходную гладкость и блеск.
Одним из недавних наших проектов стала шлифовка латунных труб для дизайнерского освещения в новом ресторане в центре Екатеринбурга. Клиент хотел безупречного качества, так как трубы должны были стать ключевой частью интерьера, сохраняя современный и стильный характер.
Мы работали с трубами разного диаметра, некоторые из них имели значительные повреждения поверхности из-за неправильного хранения. В результате тщательной шлифовки нам удалось полностью восстановить первоначальный вид труб и придать им дополнительный блеск, который прекрасно сочетался с концепцией интерьера заведения. Клиент остался очень доволен результатом, отметив, что все его ожидания были не только оправданы, но и превзойдены.


Заказывали гибку арматуры для фундамента в город Калининград. Изначально были опасения, что могут возникнуть задержки с производством или какие-то проблемы с качеством, но все тревоги оказались напрасными. Уже через пять дней все было готово, тщательно упаковано и доставлено в целости и сохранности. Очень удобно, что все этапы работ выполнены в одном месте. Впечатления самые положительные, и в будущем обязательно снова обратимся.

Обращались в эту компанию для работ по конденсаторной сварке, и остались очень довольны. Процесс оказался супер быстрым – сварка заняла буквально доли секунды. Прочность особенно порадовала – получилось крепко и надежно, как и хотели. Еще один плюс – все швы незаметны, что для нас было важно. Менеджер компании – профи, предложил решение, которое подошло нам на 100%. Все сделали точно и аккуратно, каждую деталь проверили на качество.
Ну и про цены: нас приятно удивило, что при таком качестве и скорости работы услуги оказались доступными. Теперь будем обращаться только к ним. Тут и качество на высоте, и деньги не дерут.

Работаем с "БВБ-Механикой" уже более семи лет, и за это время компания ни разу не подвела. Особенно хочется отметить их высокий уровень профессионализма. Удобное расположение производства дает возможность без труда добираться до объектов в Москве и области, а круглосуточный режим работы помогает решать задачи в кратчайшие сроки. Никаких сбоев, все четко. Если бы все компании в стране работали так, жить и работать стало бы гораздо проще.
Цена зависит от толщины и типа сплава, сложности формы, количества гибов и объема заказа.
Гибка возможна для широкого диапазона толщин — от тонких листов до более массивных заготовок, в зависимости от оборудования.
Мы выполняем гибку листов, профилей, корпусов, панелей, декоративных элементов и различных деталей.
Подходят многие сплавы, но их поведение зависит от состава и состояния материала (отожженный, закаленный и т.д.).
Да, современное оборудование обеспечивает высокую точность и повторяемость гибки.
В большинстве случаев нет, но при необходимости выполняется шлифовка или дополнительная обработка.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.