
Гибка латуни в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


| Толщина, мм. | 10 - 100 | 100 - 1250 | 1250 - 3000 |
| 0,5 - 0,8 | 12 | 25 | 42 |
| 1 - 1,5 | 14 | 25 | 49 |
| 2 | 15 | 26 | 54 |
| 2,5 | 16 | 26 | 58 |
| 3 | 17 | 33 | 62 |
Мы можем предложить специальную цену в зависимости от объема и сложности заказа. Скачайте прайс-лист.
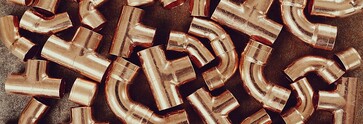
Гибка латуни - формование листа, полосы, шины, прутка или трубы в детали с заданными углами и радиусами. В металлообработке операцию выполняют на листогибочном прессе, в валках, на трубогибочном и профилегибочном оборудовании.
Латунь - сплав меди с цинком, и содержание цинка определяет поведение заготовки при деформации.
БВБ Механика принимает заявки на гибку латуни по чертежу, эскизу или спецификации. Возможность исполнения конкретной позиции уточняется при оформлении заявки.
Свойства латуни, которые влияют на гибку
Латунь мягче стали и легко обрабатывается давлением в холодном состоянии. При деформации она упрочняется: твёрдость растёт, пластичность падает. Это называют нагартовкой, и при сложной форме с несколькими гибами её учитывают в маршруте обработки.
Пружинение латуни зависит от состояния заготовки. Мягкий металл возвращается после снятия нагрузки слабо, твёрдый - заметнее. Настройку уточняют пробным гибом на обрезке из той же партии.
Поверхность латуни чувствительна к рискам. Кромка матрицы, налипшая стружка или грязь на оснастке оставляют следы, которые трудно убрать при последующей полировке. Для видимых деталей применяют защитную плёнку, полиуретановую подушку или обкладки.
Отдельное ограничение связано с остаточными напряжениями. В латунях с заметным содержанием цинка напряжённая зона после гиба может растрескиваться со временем во влажной среде с примесью аммиака. Для ответственных деталей рассматривают стабилизирующий низкотемпературный отжиг, режим которого согласуют при заказе.
Марки латуни
Однофазные латуни с высоким содержанием меди, например Л90 и Л68, отличаются высокой пластичностью. Они хорошо переносят холодную гибку с малым радиусом. Л63 относится к двухфазным латуням и широко применяется для деталей, получаемых холодной деформацией, при этом запас пластичности у неё меньше.
Свинецсодержащие марки, например ЛС59-1, ориентированы на обработку резанием. Холодная гибка таких сплавов ограничена, радиус увеличивают, а возможность формования проверяют на образце. Для деталей с острыми углами выбор такой марки обычно пересматривают.
Листовой и ленточный прокат поставляют в мягком, полутвёрдом и твёрдом состоянии. Полутвёрдое подходит для простых гибов под прямой угол с умеренным радиусом. Прокат выпускают по соответствующим стандартам, например ГОСТ 931 на листы и полосы, соответствие уточняется по конкретной партии.
Холодная и горячая гибка латуни
Основным способом остаётся холодная гибка: заготовка деформируется без нагрева, размеры и поверхность сохраняются стабильно. Холодный режим подходит для листа, полосы, шин, тонкостенных труб, прутков небольшого сечения. Если после нескольких гибов металл нагартовался, выполняют промежуточный отжиг и продолжают формование.
Горячую гибку рассматривают для массивных сечений, малых радиусов на толстом прокате, марок с ограниченной холодной пластичностью. Двухфазные латуни в нагретом состоянии деформируются легче. Однако температурный интервал узок, а при нарушении режима возможны трещины, окисление поверхности, изменение цвета. Параметры нагрева задаёт технология, а не общая практика, поэтому такой режим согласуют отдельно.
Выбор между холодной и горячей гибкой начинают с вопросов: какая марка, какое состояние, какой радиус относительно толщины, допускается ли изменение цвета поверхности. Если требования к лицевой стороне жёсткие, по возможности остаются на холодной гибке с увеличенным радиусом либо с промежуточным отжигом.
Свободная гибка, калибровка и вальцовка
Для латуни применяют те же способы, что и для других листовых металлов, но настройка учитывает мягкость поверхности и нагартовку. В таблице приведены ориентиры для выбора способа при заказе гибки латуни.
|
Способ |
Суть |
Когда применяют |
Что указать в заявке |
|
Свободная гибка |
Пуансон вдавливает заготовку в вырез матрицы, угол задаётся глубиной хода |
Разные углы на одной оснастке, небольшие и средние партии |
Угол, допуск угла, радиус, толщина |
|
Гибка с калибровкой |
Заготовка прижимается ко дну матрицы, форма фиксируется точнее, пружинение снижается |
Строгие допуски по углу, серии одинаковых деталей |
Допуск угла, требования к следам инструмента на поверхности |
|
Вальцовка |
Лист или профиль проходит между валками, кривизна набирается постепенно |
Обечайки, дуги, кожухи, трубчатые заготовки |
Диаметр или радиус, длина, положение стыка |
|
Трубо- и профилегибка |
Гибка по ролику или оправке |
Трубы, шины, прутки, профили |
Диаметр и стенка, радиус по оси, форма сечения |
Свободная гибка гибка по универсальной настройке, но угол зависит от возврата металла. Калибровка даёт более точный результат, однако оставляет на лицевой стороне заметный след от контакта, и для декоративных деталей это учитывают. Вальцовка латуни подходит для плавных форм: мягкий лист в валках закрывают плёнкой, а обжатие распределяют на несколько проходов.
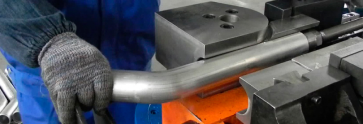
Тонкостенную латунную трубу гнут с оправкой или наполнителем, чтобы стенка не сложилась и не потеряла круглое сечение. Шину гнут с радиусом, привязанным к её сечению. После каждого прохода проверяют геометрию, а не только угол.
Подготовка заготовки и контроль готовой детали
Перед гибкой проверяют марку, состояние поставки, фактическую толщину и плоскостность заготовки. Заусенцы, задиры и следы реза на кромке удаляют: они становятся зародышем трещины на наружной стороне радиуса. Если гиб идёт поперёк направления прокатки, риск растрескивания ниже, поэтому раскрой планируют с учётом этого.
Порядок гибов для деталей с несколькими полками подбирают так, чтобы готовая полка не мешала следующему переходу. Развёртку считают с учётом толщины, радиуса и пружинения. Ошибка в развёртке проявляется как неверный габарит детали либо несовпадение отверстий после гиба.
Контроль включает угол, радиус, высоту полки, плоскостность и состояние поверхности. Допуски берут из чертежа, а при их отсутствии согласовывают нормы до запуска партии. Угол измеряют после стабилизации, иначе результат сместится в сторону недогиба либо перегиба.
К типичным дефектам относятся трещина на наружном волокне, отпечаток кромки матрицы, волна на длинной полке, залом стенки трубы, смятие сечения шины. Причины находят в сочетании марки, состояния, радиуса, настройки оснастки.
Где применяют гибку латуни и как выбрать режим
Гнутые латунные детали используют в сантехнической и запорной арматуре, теплообменном оборудовании, электротехнике, приборостроении, судовом оборудовании. Из листа и полосы формуют корпуса, кожухи, контакты, экраны, декоративные накладки. Латунные шины и трубки гнут для коммутации, подводов и каркасных элементов.
Выбирают мягкое состояние, увеличенный радиус, плёнку на лицевой стороне, свободную гибку без жёсткого прижима. Для функциональных деталей важнее точность угла и повторяемость, поэтому рассматривают калибровку.
Критерии выбора режима сводятся к нескольким вопросам:
- какая марка и в каком состоянии поставлена заготовка;
- какой радиус требуется относительно толщины;
- допускаются ли следы инструмента на лицевой стороне;
- нужна ли термообработка после гиба;
- какое количество деталей в партии.
Специалисты БВБ Механика помогают сверить пластичность сплава с радиусами чертежа и предложить способ формования. Гибка латуни подбирается под назначение детали, а не по одному значению радиуса.
Заявка на гибку латуни
Заявка формируется по чертежу или эскизу с углами, радиусами, толщиной и размерами полок. При необходимости заказчик передаёт спецификацию, техническое задание, образец детали. Без марки и состояния поставки расчёт пружинения и возможность малого радиуса оценить нельзя.
В заявке обычно фиксируют:
- марку латуни, состояние поставки, толщину листа либо сечение профиля, трубы, шины;
- углы, радиусы, направление гиба относительно прокатки;
- допуски на угол, полку, развёртку;
- требования к поверхности: плёнка, отсутствие рисок, отделка после гиба;
- необходимость отжига, горячей гибки, калибровки;
- количество позиций, порядок операций, требования к упаковке.
Документы на исходный прокат предоставляются при необходимости и наличии у партии. Замена марки допустима, если заказчик подтверждает равноценность по пластичности, прочности и стойкости к среде. Условия выполнения работ зависят от объёма, сложности оснастки и требований проекта. Сроки и условия поставки согласуются при заказе.
Специалисты помогут подобрать способ гибки латуни и состояние заготовки под форму, отделку и среду работы. Защита поверхности, допуски и необходимость отжига согласуются до запуска серии.

Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.

Шлифовка латунных труб
Латунные трубы активно используются в самых разных отраслях благодаря своей прочности и эстетическим качествам. Однако со временем на их поверхности могут появиться царапины, потертости и налет, что негативно влияет на внешний вид и эксплуатационные характеристики. В таких случаях спасением является процесс шлифовки – технологический этап, который обеспечивает исходную гладкость и блеск.
Одним из недавних наших проектов стала шлифовка латунных труб для дизайнерского освещения в новом ресторане в центре Екатеринбурга. Клиент хотел безупречного качества, так как трубы должны были стать ключевой частью интерьера, сохраняя современный и стильный характер.
Мы работали с трубами разного диаметра, некоторые из них имели значительные повреждения поверхности из-за неправильного хранения. В результате тщательной шлифовки нам удалось полностью восстановить первоначальный вид труб и придать им дополнительный блеск, который прекрасно сочетался с концепцией интерьера заведения. Клиент остался очень доволен результатом, отметив, что все его ожидания были не только оправданы, но и превзойдены.


Магниевый лист
В производственно-технический цех «БВБ Механика» поступил запрос от клиента на обработку магниевого листа с целью уменьшения его толщины. Для выполнения этой задачи требовалась фрезеровка листа, которая должна была быть выполнена с особой точностью.
Магниевый лист является современным и востребованным строительным материалом, в состав которого входят оксид и хлорид магния. Его активно используют в строительных работах, таких как облицовка и выравнивание стен перед отделкой. Основные преимущества материала — это высокая влагостойкость, малый вес, прочность и отличные противопожарные свойства.
Мы провели обработку на высокоточном фрезеровочном оборудовании, что позволило снизить толщину магниевого листа с 20 мм до 12,5 мм, сохранив его первоначальные характеристики и целостность.
В результате заказчику был предоставлен материал, полностью готовый к дальнейшему применению и удовлетворяющий всем техническим требованиям и ожиданиям клиента.


Заказывали гибку арматуры для фундамента в город Калининград. Изначально были опасения, что могут возникнуть задержки с производством или какие-то проблемы с качеством, но все тревоги оказались напрасными. Уже через пять дней все было готово, тщательно упаковано и доставлено в целости и сохранности. Очень удобно, что все этапы работ выполнены в одном месте. Впечатления самые положительные, и в будущем обязательно снова обратимся.

Работаем с "БВБ-Механикой" уже более семи лет, и за это время компания ни разу не подвела. Особенно хочется отметить их высокий уровень профессионализма. Удобное расположение производства дает возможность без труда добираться до объектов в Москве и области, а круглосуточный режим работы помогает решать задачи в кратчайшие сроки. Никаких сбоев, все четко. Если бы все компании в стране работали так, жить и работать стало бы гораздо проще.

Может кому-то просто не повезло или не сложился диалог. Мы лично заказывали в Красногорск на объект отливы аллюминиевые 150 мм., правда 6-ти метровые забирали (монтажникам было удобнее на объекте резать самим), с порошковой покраской. Вполне себе нормальный объëм, мы забрали через 3 дня, всё аккуратно упаковано и отгружено. Кстати должны были забрать через неделю, отзвонилась, обозначились через 3 дня, так что современные покрасочные камеры и сушилки видимо присутствуют тоже.
Латунь обладает хорошей пластичностью, но при неправильной технологии может давать трещины, поэтому важно соблюдать радиусы гиба и режимы обработки.
Цена зависит от толщины и типа сплава, сложности формы, количества гибов и объема заказа.
Возможна гибка листов и заготовок различной толщины — от тонких до более массивных, в зависимости от оборудования.
Метод применяется для изготовления декоративных элементов, труб, панелей, фурнитуры и деталей оборудования.
Подходят различные латунные сплавы, однако их поведение зависит от состава и состояния материала (мягкий, твердый и т.д.).
В зависимости от требований может выполняться шлифовка, полировка или декоративная обработка.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.