
Гибка титана в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


| Толщина, мм | 100 - 200 | 200 - 300 | 300 - 500 |
| 0,5 - 0,8 | 14 | 15 | 16 |
| 1 - 1,5 | 14 | 22 | 23 |
| 2 | 21 | 36 | 39 |
| 2,5 | 35 | 50 | 55 |
| 3 | 47 | 52 | 58 |
Мы можем предложить специальную цену в зависимости от объема и сложности заказа. Скачайте прайс-лист.
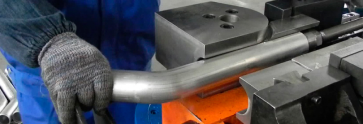
Гибка титана - это формообразование листа, полосы или плиты из титана либо титанового сплава. Заготовке придают заданный угол или радиус без разрушения металла. Титан лёгкий (плотность около 4,5 г/см³), прочный и стойкий к коррозии. Но под нагрузкой он ведёт себя иначе, чем сталь или алюминий. БВБ Механика принимает заказы на гибку титана по чертежам, эскизам и 3D-моделям. Работаем на металле компании либо на давальческом сырье.
Перед запуском специалисты сверяют марку титана с документами на партию. Затем оценивают толщину, радиус, угол сгиба, направление прокатки и требования к поверхности. По этим данным выбирают холодный или горячий режим, оснастку и величину компенсации упругого возврата. Возможность обработки, стоимость и сроки согласуются после изучения заявки.
Чем титан отличается от стали при гибке
У титана модуль упругости примерно вдвое ниже, чем у стали, а предел текучести у сплавов сопоставим с конструкционными сталями. Поэтому упругий возврат получается большим: после снятия нагрузки угол раскрывается заметно сильнее, чем у стальной заготовки той же толщины. Пружинение компенсируют перегибом, калибровкой или нагревом зоны деформации.
Вторая особенность - титан налипает на рабочую поверхность инструмента (схватывание). От трения в зоне контакта появляются задиры, на лицевой стороне остаются риски. Чтобы снизить этот риск, используют чистую полированную оснастку, технологическую смазку и защитные прокладки, если они не искажают геометрию.
Кроме того, титан чувствителен к концентраторам напряжений. Заусенец, надрыв кромки или царапина поперёк линии сгиба могут стать очагом трещины. Поэтому кромки в зоне гиба зачищают до формовки. Если заготовку вырезали термическим способом, кромку при необходимости дополнительно обрабатывают механически.
У титанового листа выраженная текстура прокатки: пластичность вдоль и поперёк волокна различается. Ориентацию линии сгиба учитывают ещё при раскрое.
Марки титана
Марки титана и деформируемых титановых сплавов устанавливает ГОСТ 19807, требования к листам - ГОСТ 22178. Самые пластичные - технически чистые ВТ1-00 и ВТ1-0. Они допускают холодную гибку со сравнительно небольшим радиусом. Эти марки чаще всего применяют для химической аппаратуры, облицовки и корпусных деталей.
Сплавы ОТ4-0, ОТ4-1 и ОТ4 прочнее технически чистого титана, а по мере роста легирования их пластичность снижается. Для ОТ4 радиус обычно увеличивают, сложные профили формуют с подогревом. ВТ6, ВТ14 и ВТ20 - высокопрочные сплавы: холодная гибка для них ограничена, чаще нужен нагрев или большой радиус.
В зарубежной документации встречаются обозначения Grade 2 и Grade 5. Их отечественные аналоги - ВТ1-0 и ВТ6 соответственно, но химический состав и механические свойства совпадают не полностью. Заменить марку можно только после согласования с конструктором.
Холодная и горячая гибка титана
Холодная гибка выполняется при комнатной температуре на листогибочном прессе или вальцах. Плюсы: нет окисления, поверхность сохраняется. Минусы: сильное пружинение и ограничение по минимальному радиусу.
Для горячей гибки заготовку или зону сгиба предварительно нагревают. Пластичность растёт, а усилие и упругий возврат снижаются. Так прочные сплавы удаётся согнуть с меньшим радиусом и меньшим риском трещин.
Но при нагреве на воздухе титан активно поглощает кислород и азот. На поверхности образуется газонасыщенный (альфированный) слой - более твёрдый и хрупкий. Если этого требует чертёж, слой удаляют механически или травлением. Температурный режим, способ нагрева и последующую обработку согласуют по марке. Возможность горячей гибки для конкретной позиции уточняется при оформлении заявки.
Сравнение холодной и горячей гибки титана
|
Критерий |
Холодная гибка |
Горячая гибка |
|
Типичные марки |
ВТ1-00, ВТ1-0, ОТ4-0 |
ОТ4, ВТ6, ВТ14, ВТ20 |
|
Пружинение |
Значительное, компенсируется перегибом или калибровкой |
Заметно ниже |
|
Минимальный радиус |
Больше, ограничен пластичностью |
Может быть уменьшен |
|
Поверхность |
Сохраняется, есть риск задиров |
Окисление, газонасыщенный слой |
|
Дополнительные операции |
Зачистка кромок, защита лицевой стороны |
Удаление окалины и альфированного слоя |
|
Когда выбирают |
Пластичные марки, умеренные радиусы |
Прочные сплавы, малые радиусы, толстый лист |
Радиус, развёртка и контроль геометрии
Единого минимального радиуса для титана нет. Он зависит от марки, состояния поставки, толщины, угла, направления прокатки и температуры формовки. Если радиус занижен, на наружной стороне сгиба появляются трещины. Если в чертеже радиус не задан, технолог предлагает допустимое значение для выбранной марки.
Длину развёртки рассчитывают по положению нейтрального слоя с учётом радиуса и угла. Пружинение у титана велико, поэтому первую деталь партии целесообразно делать пробной. По её замерам корректируют ход пуансона и только потом запускают серию. Это снижает расход дорогостоящего металла на брак.
У готовых деталей проверяют угол, радиус, линейные размеры и состояние наружной стороны сгиба. Если в техническом задании предусмотрены дополнительные методы контроля, их согласуют до запуска. Состав приёмки фиксируют в спецификации.
Где применяют гнутые детали из титана
Основной потребитель - химическое оборудование: обечайки, кожухи теплообменников, корпуса аппаратов, детали для хлорсодержащих сред и морской воды.
В судостроении и опреснительных установках гнутый титан работает в контакте с морской водой. В медицинской и лабораторной технике из него делают кронштейны, корпуса и рамы. В архитектуре применяют облицовочные панели и кровельные элементы, где важны вид лицевой поверхности и долговечность.
В машиностроении и смежных отраслях из сплавов изготавливают лёгкие кронштейны, экраны и рамы. Если к деталям предъявляются отраслевые требования, работы выполняют по документации заказчика.
Заявка на гибку титана
Для расчёта нужен чертёж, эскиз или модель готовой детали. Принимаем файлы в форматах PDF, JPEG, STEP, SLDPRT, DXF, IPT, PRT и SAT. Если исходные данные - только эскиз, проставьте на нём все размеры сопряжения.
Что указать в заявке:
- марку титана, стандарт и состояние поставки;
-
толщину, габариты заготовки и количество;
- углы, внутренние радиусы и размеры полок;
- допуски на критические размеры;
- лицевую сторону и допустимость следов инструмента;
- допустимость нагрева и требования к удалению газонасыщенного слоя;
- свой или давальческий металл.
Для давальческого титана приложите сертификат партии. На приёмке проверяют кромки, наличие защитной плёнки и отсутствие глубоких рисок в зоне сгиба. Неоднозначные места согласуют до запуска.
Заказ и доставка
Гибку титана можно заказать отдельно или вместе с другими операциями металлообработки: резкой, сваркой, механической обработкой. Если все операции выполняются на одной площадке, исключаются промежуточные перевозки, а геометрию проще контролировать между переходами. Состав работ уточняют при расчёте.
Стоимость зависит от марки, толщины, числа сгибов, радиуса, режима гибки, объёма партии и требований к поверхности. Точную цену называют после изучения спецификации. Работаем с юридическими лицами, сроки исполнения фиксируются в договоре. Комплект документов (договор, счёт, УПД и другие) согласуется при оформлении.
Доставка по России выполняется собственным автопарком (машины грузоподъёмностью от 1,5 до 30 т) или через транспортные компании. Упаковку подбирают так, чтобы защитить поверхность и кромки при перевозке.

Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.

Шлифовка латунных труб
Латунные трубы активно используются в самых разных отраслях благодаря своей прочности и эстетическим качествам. Однако со временем на их поверхности могут появиться царапины, потертости и налет, что негативно влияет на внешний вид и эксплуатационные характеристики. В таких случаях спасением является процесс шлифовки – технологический этап, который обеспечивает исходную гладкость и блеск.
Одним из недавних наших проектов стала шлифовка латунных труб для дизайнерского освещения в новом ресторане в центре Екатеринбурга. Клиент хотел безупречного качества, так как трубы должны были стать ключевой частью интерьера, сохраняя современный и стильный характер.
Мы работали с трубами разного диаметра, некоторые из них имели значительные повреждения поверхности из-за неправильного хранения. В результате тщательной шлифовки нам удалось полностью восстановить первоначальный вид труб и придать им дополнительный блеск, который прекрасно сочетался с концепцией интерьера заведения. Клиент остался очень доволен результатом, отметив, что все его ожидания были не только оправданы, но и превзойдены.


Магниевый лист
В производственно-технический цех «БВБ Механика» поступил запрос от клиента на обработку магниевого листа с целью уменьшения его толщины. Для выполнения этой задачи требовалась фрезеровка листа, которая должна была быть выполнена с особой точностью.
Магниевый лист является современным и востребованным строительным материалом, в состав которого входят оксид и хлорид магния. Его активно используют в строительных работах, таких как облицовка и выравнивание стен перед отделкой. Основные преимущества материала — это высокая влагостойкость, малый вес, прочность и отличные противопожарные свойства.
Мы провели обработку на высокоточном фрезеровочном оборудовании, что позволило снизить толщину магниевого листа с 20 мм до 12,5 мм, сохранив его первоначальные характеристики и целостность.
В результате заказчику был предоставлен материал, полностью готовый к дальнейшему применению и удовлетворяющий всем техническим требованиям и ожиданиям клиента.


Приятно удивили качеством выполнения работ. Обращались за услугой резки листов по эскизу, и результат действительно превзошел все ожидания. Сроки соблюдены, а заказ изготовлен с точностью до мелочей и полностью соответствует нашим чертежам. Профессионализм ощущается на каждом этапе – от обработки заказа до отгрузки. Особо хочется отметить клиентский сервис: все вопросы решались оперативно и без проволочек.

Обращались в эту компанию для работ по конденсаторной сварке, и остались очень довольны. Процесс оказался супер быстрым – сварка заняла буквально доли секунды. Прочность особенно порадовала – получилось крепко и надежно, как и хотели. Еще один плюс – все швы незаметны, что для нас было важно. Менеджер компании – профи, предложил решение, которое подошло нам на 100%. Все сделали точно и аккуратно, каждую деталь проверили на качество.
Ну и про цены: нас приятно удивило, что при таком качестве и скорости работы услуги оказались доступными. Теперь будем обращаться только к ним. Тут и качество на высоте, и деньги не дерут.

Работаем с "БВБ-Механикой" уже более семи лет, и за это время компания ни разу не подвела. Особенно хочется отметить их высокий уровень профессионализма. Удобное расположение производства дает возможность без труда добираться до объектов в Москве и области, а круглосуточный режим работы помогает решать задачи в кратчайшие сроки. Никаких сбоев, все четко. Если бы все компании в стране работали так, жить и работать стало бы гораздо проще.
Титан обладает высокой прочностью и упругостью, поэтому требует точного контроля усилия, радиуса гиба и условий обработки.
Цена зависит от сложности изделия, толщины и марки материала, точности и объема заказа.
Основные сложности — высокая жесткость материала, риск трещинообразования и необходимость строгого соблюдения технологии.
Возможность гибки зависит от марки титана, толщины и состояния материала, параметры рассчитываются индивидуально.
Да, при использовании специализированного оборудования достигается высокая точность и повторяемость.
В зависимости от требований может выполняться дополнительная механическая обработка или контроль качества.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.