

Электродуговая сварка покрытыми электродами (ММА) в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


- Аргонодуговая сварка непокрытым электродом в среде защитных газов (Tig)
- Газовая пайка мягкими припоями с флюсом
- Конденсаторная сварка
- Полуавтоматическая сварка в среде защитных газов (Mig Mag)
- Роботизированная сварка
- Сварка аргоном
- Сварка конструкционных сталей
- Сварка латуни
- Сварка меди
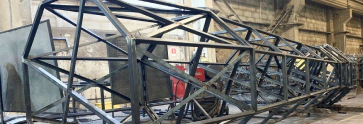
- Сварка металлоконструкций
- Сварка нержавейки
- Сварка титана
- Сварка трубопроводов
Электродуговая сварка покрытыми электродами (MMA) остаётся одним из наиболее распространённых способов соединения металлов в промышленности, строительстве, ремонтных работах. «БВБ-Механика» выполняет сварочные работы методом MMA в Москве: изготовление металлоконструкций, сварку узлов, ремонт деталей, наплавку изношенных поверхностей. Формат - цеховой или выездной - согласуется при оформлении заказа.
Для заказчиков - инженеров, снабженцев, руководителей производств - важно понимать, какие электроды применимы к их марке стали, какой ток и полярность выставить, как подготовить кромки, какие ограничения учитывать.
Принцип работы электродуговой сварки
Суть процесса: между металлическим стержнем электрода и свариваемым изделием возбуждается электрическая дуга. Стержень плавится, его металл переносится в сварочную ванну. Обмазка горит, образуя защитный газ и жидкий шлак. Шлак всплывает на поверхность ванны, укрывает горячий шов от воздуха, затем застывает. После остывания шлак сбивают.
Покрытие решает несколько задач: стабилизирует дугу, защищает расплавленный металл от кислорода и азота воздуха, легирует металл шва компонентами из состава обмазки, формирует шлак заданной вязкости и температуры. Без покрытия или при влажном покрытии дуга неустойчива, шов пористый, механические свойства снижаются.
Сварка ведётся на постоянном или переменном токе. Постоянный ток обеспечивает стабильную дугу, меньшее разбрызгивание, точнее направление шва. Переменный ток используется на толстых сечениях углеродистых сталей, когда требуется большая глубина проплавления.
Типы покрытий электродов и их применение
Покрытия классифицируют по ГОСТ 9466-75. Основные типы - основное (Б), рутиловое (Р), целлюлозное (Ц), смешанное.
Основное покрытие содержит карбонаты кальция и магния, разлагающиеся при горении дуги и выделяющие углекислый газ. Образуется шлак плотного сложения, легко отделяющийся после остывания. Металл шва получается с низким содержанием водорода, высокими пластичностью и ударной вязкостью. Электроды с основным покрытием требуют прокалки перед работой: наберёт влагу - водород в шве вызовет пористость, возможны холодные трещины. Применяются для сварки ответственных конструкций из углеродистых и низколегированных сталей, работающих при отрицательных температурах, под нагрузкой.
Рутиловое покрытие содержит диоксид титана. Шлак образуется легкоплавкий, жидкотекучий, потому шов получается с плавным переходом к основному металлу, ровным гребнем. Дуга устойчива, разбрызгивание умеренное. Прокалка желательна, но не столь критична как для основных.
Целлюлозное покрытие горит с выделением большого объёма газов, создаёт глубокое проплавление, но шлак рыхлый, плохо укрывает шов. Такие электроды применяются для сварки трубопроводов в нижнем положении, для первого прохода (корня) на толстых стенках. Требуют высокой квалификации сварщика.
| Тип покрытия | Обозначение | Особенности | Применение |
|---|---|---|---|
| Основное | Б | Низкое содержание водорода в шве, шлак плотный, требует прокалки | Ответственные конструкции, низколегированные стали, работа при отрицательных температурах |
| Руловое | Р | Устойчивая дуга, плавный шлак, умеренное разбрызгивание | Универсальная сварка углеродистых сталей, монтаж, потолочные и вертикальные швы |
| Целлюлозное | Ц | Глубокое проплавление, рыхлый шлак, много газов | Сварка трубопроводов в нижнем положении, корневой проход |
| Смешанное | С | Сочетание свойств базовых типов | Подбирается под конкретную задачу, зависит от состава обмазки |
Марки электродов для различных сталей
Для сварки углеродистых сталей общего назначения (Ст3, 20, 35) применяются электроды марок Э42, Э46, Э50 по ГОСТ 9467-75. Цифра означает гарантированный предел прочности наплавленного металла: 420, 460, 500 МПа соответственно. Для сталей повышенной прочности (09Г2С, 10Г2С1, 16ГС) используются электроды Э50А, Э46А с повышенными требованиями к пластичности и ударной вязкости.
Электроды типа Э08Г2С, Э10ГН, Э12НМ применяются для сварки низколегированных теплоустойчивых сталей. Состав наплавленного металла должен быть согласован с маркой основного металла: при сварке хромомолибденовых сталей (12Х1МФ, 15Х1М1Ф) в шов вводят хром, молибден, чтобы обеспечить жаропрочность соединения.
Для сварки коррозионностойких сталей (12Х18Н10Т, 08Х18Н10Т) используются электроды с аустенитным наплавленным металлом: они обеспечивают стойкость шва против межкристаллитной коррозии. Прямое применение электродов для нержавеющих сталей требует подогрева электрода, контроля погонной энергии, иначе шов склонен к образованию горячих трещин.
Сварка титана и его сплавов покрытыми электродами не практикуется: титан активно взаимодействует с воздухом при температурах плавления, требуется полная газовая защита, которую может обеспечить только аргонодуговая сварка. Для титана используются электроды из титанового сплава, но сам процесс относится к другой технологии.
Режимы сварки
Диаметр электрода задаёт сварочный ток, глубину проплавления, производительность. На тонких листах (2-4 мм) работают электродами 2-3 мм. На средних толщинах (4-10 мм) - 3-4 мм. На толстых (свыше 10 мм) - 4-6 мм, иногда с предварительным подогревом зоны сварки.
Прямая полярность (минус на электроде) используется при сварке на постоянном токе для большинства углеродистых сталей. Обратная полярность (плюс на электроде) даёт большую глубину проплавления при том же токе, но увеличивает нагрев электрода. При сварке тонкостенных конструкций обратная полярность позволяет вести шов на меньшем токе без непроваров.
На переменном токе глубина проплавления больше, чем на постоянном при одинаковом токе, но дуга менее стабильна. Это компенсируют электроды с хорошей ионизирующей обмазкой - рутиловые, целлюлозные. Для основных электродов переменный ток применяют реже.
Тепловложение - произведение тока, напряжения дуги и времени - определяет зону термического влияния, размер зерна в околошовной зоне. Для низколегированных сталей повышенной прочности важно не превышать допустимое тепловложение, иначе металл в зоне термического влияния потеряет прочность. Контролируют межпроходную температуру: для таких сталей она обычно ограничена 150-200 °C.
Подготовка электродов и кромок
Электроды с основным покрытием поставляются в картонной упаковке, но даже в ней набирают влагу при хранении. Перед работой их прокаливают в сушильных печах при 350-400 °C, выдерживают 1-2 часа, затем охлаждают в термосе или прокалочной печи. Повторная прокалка при температуре выше 450 °C нежелательна - покрытие теряет свои свойства. Рекомендации по режиму прокалки указаны на упаковке: они зависят от марки и типа покрытия.
После прокалки электрод берётся чистыми сухими руками или керамическими щипцами. Жир, влага, отпечатки пальцев на покрытии - путь к дефектам. Пористость, свищи, подрезы возникают не только от плохой прокалки, но и от загрязнения покрытия.
Кромки изделия перед сваркой зачищают до металлического блеска на ширину не менее 15-20 мм от стыка. Удаляют ржавчину, окалину, масло, краску, остатки консервационной смазки. Ржавчина и окалина содержат оксиды железа, которые плохо смачиваются жидким металлом - это приводит к непроварам, шлаковым включениям. При сварке по неочищенным кромкам шов получается пористым, с дефектами сплавления.
Сборка стыка контролируется: зазор, притупление, смещение кромок, геометрия подготовки влияют на проплавление, форму шва, вероятность дефектов. Для ответственных конструкций требования к геометрии стыка заданы в конструкторской или технологической документации.
Техника выполнения швов
Длина дуги поддерживается в пределах 2-4 мм для основных и рутиловых электродов. Короткая дуга горит стабильнее, даёт хорошее сплавление, но увеличивает разбрызгивание. Длинная дуга неустойчива, воздух прорывается к ванне, шов становится пористым.
При медленном движении металл накапливается, шов получается широкий, с усилением. При быстром - узкий, с риском непровара. Оптимальная скорость - когда ванна под электродом устойчива, шов ровный, переход к основному металлу плавный.
Угол наклона электрода влияет на направление потока газов и шлака. При сварке в нижнем положении электрод наклоняют на 10-20° в сторону сварки. При потолочном шве - электрод направляют обратно, шлак течёт вперёд и не должен опережать дугу. На вертикальных швах применяют способ «ёлочкой» или «отсеками»: короткие валики наплавляют снизу вверх, каждый последующий перекрывает предыдущий.
Многослойная сварка выполняется на толстостенных изделиях: каждый слой заполняет часть сечения шва. Перед наложением следующего слоя предыдущий валик очищают от шлака, осматривают, при необходимости шлифуют дефектные участки. Межслойная температура контролируется термокарандашом или контактным термометром: её превышение для легированных сталей снижает ударную вязкость околошовной зоны.
Контроль качества сварных соединений
Базовый этап - визуально-измерительный контроль: осмотр поверхности шва, проверка катета, ширины, высоты усилия, плавности переходов. Выявляют подрезы, кратеры, свищи, незаваренные участки, неправильную форму шва. Дефекты на поверхности видны невооружённым глазом, но для измерения используют шаблоны сварщика, штангенциркуль, индикаторные щупы.
Неразрушающий контроль выявляет внутренние и поверхностные дефекты. Ультразвуковой контроль (УК) по ГОСТ Р 55724-2013 обнаруживает трещины, непровары, шлаковые и поровые включения. Радиографический контроль (РК) по ГОСТ 7512-82 фиксирует объёмные дефекты на рентгеновской плёнке или цифровом носителе. Капиллярный контроль (ПВК) по ГОСТ 18442-80 находит поверхностные трещины и поры.
Механические испытания образцов включают статическое растяжение, изгиб, ударный излом. Требования к образцам, методике, критериям приёмки установлены ГОСТ 6996-66. Для конструкций, работающих под давлением или при циклических нагрузках, объём испытаний может быть расширен.
Что указать в заявке
Чтобы получить расчёт на электродуговую сварку покрытыми электродами, в заявке указывают:
- марку стали, толщину, форму сечения заготовок;
- тип соединения, катет шва, протяжённость;
- объём работ: количество швов, погонных метров, узлов;
- пространственное положение швов;
- требования к качеству, объём контроля;
- необходимость подготовки кромок, резки, сборки;
- рабочие условия: температура, среда, нагрузка.
При наличии чертежа, спецификации или технического задания их прикладывают к заявке.
Заказ электродуговой сварки в Москве
«БВБ-Механика» выполняет сварочные работы методом MMA по заявкам юридических лиц. Работа ведётся по согласованной технологии, с контролем качества швов. Условия - формат площадки, сроки, объём документации - согласуются при оформлении заказа.
Для расчёта направьте заявку с характеристиками изделий, объёмом работ, требованиями к качеству. При отсутствии полного комплекта данных достаточно описать задачу: марку стали, толщину, тип соединения - остальное уточняется в ходе консультации.

Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.

Шлифовка латунных труб
Латунные трубы активно используются в самых разных отраслях благодаря своей прочности и эстетическим качествам. Однако со временем на их поверхности могут появиться царапины, потертости и налет, что негативно влияет на внешний вид и эксплуатационные характеристики. В таких случаях спасением является процесс шлифовки – технологический этап, который обеспечивает исходную гладкость и блеск.
Одним из недавних наших проектов стала шлифовка латунных труб для дизайнерского освещения в новом ресторане в центре Екатеринбурга. Клиент хотел безупречного качества, так как трубы должны были стать ключевой частью интерьера, сохраняя современный и стильный характер.
Мы работали с трубами разного диаметра, некоторые из них имели значительные повреждения поверхности из-за неправильного хранения. В результате тщательной шлифовки нам удалось полностью восстановить первоначальный вид труб и придать им дополнительный блеск, который прекрасно сочетался с концепцией интерьера заведения. Клиент остался очень доволен результатом, отметив, что все его ожидания были не только оправданы, но и превзойдены.


Магниевый лист
В производственно-технический цех «БВБ Механика» поступил запрос от клиента на обработку магниевого листа с целью уменьшения его толщины. Для выполнения этой задачи требовалась фрезеровка листа, которая должна была быть выполнена с особой точностью.
Магниевый лист является современным и востребованным строительным материалом, в состав которого входят оксид и хлорид магния. Его активно используют в строительных работах, таких как облицовка и выравнивание стен перед отделкой. Основные преимущества материала — это высокая влагостойкость, малый вес, прочность и отличные противопожарные свойства.
Мы провели обработку на высокоточном фрезеровочном оборудовании, что позволило снизить толщину магниевого листа с 20 мм до 12,5 мм, сохранив его первоначальные характеристики и целостность.
В результате заказчику был предоставлен материал, полностью готовый к дальнейшему применению и удовлетворяющий всем техническим требованиям и ожиданиям клиента.


Приятно удивили качеством выполнения работ. Обращались за услугой резки листов по эскизу, и результат действительно превзошел все ожидания. Сроки соблюдены, а заказ изготовлен с точностью до мелочей и полностью соответствует нашим чертежам. Профессионализм ощущается на каждом этапе – от обработки заказа до отгрузки. Особо хочется отметить клиентский сервис: все вопросы решались оперативно и без проволочек.

Заказывали гибку арматуры для фундамента в город Калининград. Изначально были опасения, что могут возникнуть задержки с производством или какие-то проблемы с качеством, но все тревоги оказались напрасными. Уже через пять дней все было готово, тщательно упаковано и доставлено в целости и сохранности. Очень удобно, что все этапы работ выполнены в одном месте. Впечатления самые положительные, и в будущем обязательно снова обратимся.

Обращались в эту компанию для работ по конденсаторной сварке, и остались очень довольны. Процесс оказался супер быстрым – сварка заняла буквально доли секунды. Прочность особенно порадовала – получилось крепко и надежно, как и хотели. Еще один плюс – все швы незаметны, что для нас было важно. Менеджер компании – профи, предложил решение, которое подошло нам на 100%. Все сделали точно и аккуратно, каждую деталь проверили на качество.
Ну и про цены: нас приятно удивило, что при таком качестве и скорости работы услуги оказались доступными. Теперь будем обращаться только к ним. Тут и качество на высоте, и деньги не дерут.

Может кому-то просто не повезло или не сложился диалог. Мы лично заказывали в Красногорск на объект отливы аллюминиевые 150 мм., правда 6-ти метровые забирали (монтажникам было удобнее на объекте резать самим), с порошковой покраской. Вполне себе нормальный объëм, мы забрали через 3 дня, всё аккуратно упаковано и отгружено. Кстати должны были забрать через неделю, отзвонилась, обозначились через 3 дня, так что современные покрасочные камеры и сушилки видимо присутствуют тоже.
Основные плюсы — универсальность, возможность работы в труднодоступных местах, независимость от сложного оборудования и устойчивость к внешним условиям.
Метод широко используется в строительстве, ремонте, монтаже металлоконструкций и при выполнении работ на выезде.
Да, так как это термический процесс, но при правильной технологии деформации контролируются.
Метод применяется для широкого диапазона толщин — от средних до толстых металлов.
Метод подходит для углеродистой и низколегированной стали, нержавейки и некоторых других металлов.
Да, MMA-сварка хорошо подходит для работы на открытых площадках и в сложных погодных условиях.
При соблюдении технологии сварной шов обладает высокой прочностью и надежностью.
Да, обычно необходимо удалить шлак и выполнить зачистку сварного шва.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.