
Порошковая покраска металла в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


Порошковая покраска металла - нанесение сухого полимерного состава методом электростатического напыления с последующей полимеризацией в термокамере. Частицы краски удерживаются на заготовке за счёт электрического заряда, при нагреве расплавляются, образуют сплошную плёнку. Сформированный слой защищает сталь, оцинковку, алюминий от коррозии, царапин, сколов.
БВБ Механика выполняет окрашивание на собственном производстве в рамках направления защитных покрытий. Работы ведутся по материалам компании либо по сырью заказчика. Тип порошка подбирают под условия эксплуатации, учитывая чертёж, спецификацию, требования проекта. Доступные оттенки, режим обработки, сроки согласуются при оформлении заявки.
Чем порошковая покраска отличается от жидких лакокрасочных систем
Жидкие эмали содержат растворители, испаряющиеся при сушке. В порошковой технологии растворителей нет: плёнкообразующая смола, отвердитель, пигмент, наполнители подаются в виде сухой дисперсии. Потери сырья ниже, поскольку неосевший порошок частично возвращается в рабочий цикл.
Второе отличие связано с механизмом отверждения. Плёнка формируется не испарением, а плавлением состава с химической сшивкой молекулярных цепей. Итог - монолитное покрытие с прочным сцеплением, равномерной толщиной на кромках, рёбрах жёсткости, сварных швах.
Ограничение технологии задаёт нагрев. Порошком окрашивают металл, который выдерживает температуру полимеризации, поэтому термочувствительные узлы, пластиковые вставки, уплотнения демонтируют до обработки. Возможность окраски конкретной конструкции оценивают по чертежу до запуска заказа.
Виды порошковых красок для покраски металла
Эксплуатационные свойства покрытия определяет плёнкообразующая смола. Механически заменить один тип состава другим без потери характеристик нельзя, поэтому подбор ведут от среды эксплуатации окрашиваемого металла.
Основные типы порошковых красок, применяемых при покраске металла
|
Тип порошковой краски |
Стойкость к ультрафиолету |
Химическая стойкость |
Типичное назначение |
|
Эпоксидная |
Низкая, склонна к меловению на солнце |
Высокая: масла, щёлочи, растворители |
Внутренние узлы, оборудование без прямого солнца |
|
Эпокси-полиэфирная (гибрид) |
Средняя |
Средняя |
Интерьерные конструкции, корпусные детали, мебельный каркас |
|
Полиэфирная |
Высокая |
Средняя |
Наружные металлоконструкции, фасадные элементы, ограждения |
|
Полиуретановая |
Высокая |
Повышенная стойкость к маслам, растворителям |
Изделия с интенсивным износом, выраженный блеск |
Фактура задаётся отдельно от типа смолы. Глянец подчёркивает геометрию, мат снижает блики, муар образует мелкозернистую поверхность, шагрень формирует выраженную структуру. Муар хорошо скрывает неровности проката, шагрень маскирует следы сварки, поэтому её часто выбирают для ворот, каркасов, сварных рам.
Цвет подбирают по каталогу RAL. Совпадение оттенка в разных партиях порошка допускает незначительные отклонения, что важно учитывать при доокраске ранее изготовленных конструкций. Доступность конкретного цвета уточняется при оформлении заявки.
Технология: подготовка поверхности, напыление, полимеризация
Качество порошковой покраски металла на две трети определяется подготовкой. Заготовку очищают от загрязнений, обезжиривают, удаляют окалину, ржавчину, следы СОЖ. Для стали применяют фосфатирование, для алюминия - травление с удалением оксидной плёнки, хроматирование. Эти операции формируют конверсионный слой, повышающий сцепление порошка с основой.
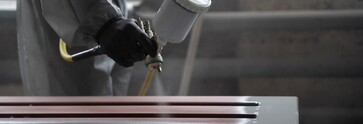
Нанесение выполняют электростатическим пистолетом в окрасочной камере. Заряженные частицы распределяются по поверхности, включая внутренние углы, закрытые зоны. Сложная геометрия, глухие полости, глубокие пазы требуют корректировки режима напыления, поскольку клетка Фарадея снижает осаждение порошка в труднодоступных участках.
Далее изделие перемещают в камеру полимеризации. Порошок оплавляется, растекается, затем сшивается при температуре порядка 180-200 °С; точный режим определяется маркой состава, толщиной металла, массой детали. Крупногабаритные конструкции прогреваются дольше, что учитывается при расчёте цикла.
Завершающий этап - контроль. Проверяют внешний вид, сплошность, толщину слоя толщиномером, прочность сцепления методом решётчатых надрезов. Выявленные дефекты устраняют до передачи партии заказчику.
Толщина порошкового покрытия и нормативные требования
Типовые технологические процессы нанесения порошковых полимерных покрытий описывает ГОСТ 9.410-88. Общие технические условия на такие покрытия устанавливает ГОСТ Р 53762-2010. Класс внешнего вида определяют по ГОСТ 9.032-74, группу условий эксплуатации - по ГОСТ 9.104-79.
Рабочий диапазон толщины для гладких полиэфирных, эпокси-полиэфирных составов обычно укладывается в 70-120 мкм. Слой тоньше 50-60 мкм не перекрывает дефекты подложки, не обеспечивает базовую барьерную защиту. Чрезмерно толстое покрытие теряет эластичность, склонно к отслаиванию при деформации.
Отдельные эпоксидные, полиэфирные материалы допускают формирование слоя до 250-300 мкм, когда требуется повышенная защита от механических воздействий. Такое исполнение согласуется заранее, поскольку влияет на режим полимеризации, расход порошка, посадочные зазоры в сборке. Требуемая толщина фиксируется в спецификации.
Где применяется порошковая покраска металла
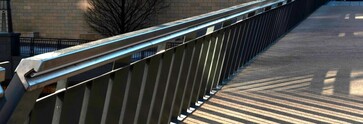
Основной объём приходится на металлоконструкции: каркасы, рамы, опоры, лестничные марши, площадки обслуживания, ограждения. Окрашивают дорожные, коммерческие конструкции, а также изделия, изготовленные по чертежам заказчика.
Отдельное направление - окраска профиля, профлиста, алюминиевых элементов фасадных систем. Для алюминия технологическая цепочка отличается подготовкой поверхности, что влияет на стоимость, длительность цикла.
В машиностроении, приборостроении порошковое покрытие наносят на корпуса оборудования, шкафы, кожухи, вентиляционные элементы, закладные детали. Декоративная составляющая востребована при изготовлении торгового оборудования, мебельных каркасов, элементов интерьера.
Как выбрать покрытие под задачу
Выбор начинается с условий эксплуатации. Для наружных конструкций приоритетна стойкость к ультрафиолету, для цехов с химическими средами - устойчивость к агрессивным веществам, для изделий с истиранием - механическая прочность плёнки. Важна и последующая обработка: гибка после окраски требует эластичного состава.
Что полезно указать при обращении:
- материал основы: сталь, оцинкованная сталь, алюминий;
- габариты, масса, количество деталей в партии;
- условия эксплуатации: улица, помещение, химическая среда;
-
цвет по RAL, фактура, степень блеска;
- требуемая толщина слоя, если она нормируется проектом;
- наличие резьб, посадочных мест, зон без покрытия.
Специалисты проверяют технологичность конструкции, предлагают исполнение, при необходимости подбирают аналог состава. Узлы со сложной геометрией оценивают отдельно: иногда выгоднее окрасить детали до сборки. Чертёж, спецификация или техническое задание ускоряют расчёт.
Порошковая покраска металла выполняется на собственном производстве компании в Мытищах. Допускается работа как на материалах исполнителя, так и на давальческом сырье: в этом случае состояние заготовок оценивают при приёмке, поскольку глубокая коррозия, остатки старых покрытий, замасливание требуют дополнительной подготовки.
Услугу можно объединить с другими операциями металлообработки - резкой, гибкой, сверлением, слесарной обработкой, сваркой. Комплектация заявки одним исполнителем сокращает число передач между площадками, упрощает контроль геометрии перед окраской. Для серийных партий предусмотрены отдельные условия, которые согласуются при расчёте.
Сотрудничество ведётся с юридическими лицами, сроки исполнения заказа фиксируются в договоре. Доставка обработанной продукции организуется по России, возможен самовывоз с производства. Упаковку подбирают с учётом сохранности окрашенной поверхности при транспортировке. Документы предоставляются при необходимости и наличии у партии.
Заказать порошковую покраску металла
Отправьте заявку с описанием изделий: материал, габариты, объём партии, условия эксплуатации, желаемый цвет по RAL. Приложите чертёж, спецификацию или техническое задание, если они подготовлены.
Специалисты уточнят технологические ограничения, предложат тип порошка, подготовят расчёт. Наличие оттенка, режим обработки, сроки согласуются при оформлении. Консультация помогает исключить ошибки на этапе подготовки поверхности, что напрямую влияет на срок службы покрытия.

Изготовление сборных стоек
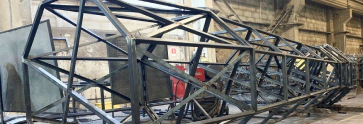
Недавно мы завершили изготовление сборных стоек длиной 3300 мм. В основе — профильная труба 100×100×4 мм из стали Ст3. Сначала нарезали заготовки, всё зачистили — убрали окалину, ржавчину и прочие мелочи, чтобы металл был полностью готов к работе.
Пятки вырезали из листа толщиной 6 мм, размером 300×300 мм. В каждой просверлили отверстия под анкерные болты — для надёжного крепления. Чтобы конструкция получилась прочной, добавили четыре усиливающих направляющих — по 70×140 мм, тоже из 6-миллиметровой стали.
Все детали аккуратно обварили — использовали полуавтоматическую сварку в защитной среде. Швы получились ровные и крепкие. После сварки всё прошлифовали, убрали лишнее, чтобы подготовить поверхность к покраске.
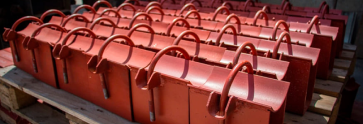
Дальше — порошковая окраска. Цвет выбрали RAL 7035, матовый светло-серый. Поверхность обезжирили, напылили краску, после чего стойки запеклись в печи при температуре около 200 градусов. В итоге — равномерное, прочное покрытие, устойчивое к внешним воздействиям.
Завершающий этап — упаковка. Каждую стойку обернули в пузырчатую плёнку и стрейч, чтобы ни при транспортировке, ни при хранении с ними ничего не случилось. Всё было промаркировано и отправлено заказчику.


Крепёжная конструкция для системы «Честный знак»
Недавно делали крепёжную конструкцию под оборудование для системы «Честный знак». Задача простая по сути, но была важна каждая мелочь — ведь конструкция будет работать прямо на конвейере, где всё должно быть крепко и без лишней возни при установке.
Сделали основу из круга Ø19 мм — два элемента: один на 700 мм, второй на 240 мм. На короткий сразу приварили пятку для крепления — чтобы на месте ничего не городить. Добавили крестообразный элемент и скобу, куда потом встанут сканеры и датчики. Всё рассчитано так, чтобы сборка была быстрой, а в работе не болталось и не сбивалось.
Материал — обычная Ст3, но покраску сделали аккуратно: порошковая, серый матовый по RAL 7035 — и выглядит прилично, и износ держит. Ещё добавили две усиливающие пластины из нержавейки AISI 304, толщиной 2 мм — тоже под цвет, тоже в порошке. Надёжность — на все 100%.
Работ по ходу было немало: и фрезеровка, и лазер, и резка на лентопиле, и сверление, сварка полуавтоматом. Всё как надо. В итоге конструкция получилась прочная, аккуратная, собирается быстро — готова к установке и сразу в дело.


Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.


Работаем с "БВБ-Механикой" уже более семи лет, и за это время компания ни разу не подвела. Особенно хочется отметить их высокий уровень профессионализма. Удобное расположение производства дает возможность без труда добираться до объектов в Москве и области, а круглосуточный режим работы помогает решать задачи в кратчайшие сроки. Никаких сбоев, все четко. Если бы все компании в стране работали так, жить и работать стало бы гораздо проще.

Может кому-то просто не повезло или не сложился диалог. Мы лично заказывали в Красногорск на объект отливы аллюминиевые 150 мм., правда 6-ти метровые забирали (монтажникам было удобнее на объекте резать самим), с порошковой покраской. Вполне себе нормальный объëм, мы забрали через 3 дня, всё аккуратно упаковано и отгружено. Кстати должны были забрать через неделю, отзвонилась, обозначились через 3 дня, так что современные покрасочные камеры и сушилки видимо присутствуют тоже.

Профессиональный уровень переработки металла. Большой парк оборудования. Штатные эксперты на каждом участке. Расположение производства позволяет без труда и временных затрат быстро добираться до МКАД и центральных объектов города. Работают и отгружают заказы круглосуточно, что немаловажно. Все указанные характеристики стабильны на протяжении пяти лет сотрудничества.
Применяются эпоксидные, полиэфирные, эпоксидно-полиэфирные и полиуретановые составы в зависимости от условий эксплуатации.
Метод применяется для металлоконструкций, фасадных элементов, ограждений, оборудования, мебели и других изделий.
Да, доступен широкий выбор цветов по каталогу RAL, а также различные текстуры: матовые, глянцевые, муар, шагрень и другие.
Срок службы может достигать 10–20 лет и более при правильной эксплуатации.
Да, обязательна очистка, обезжиривание и часто фосфатирование поверхности для обеспечения надежной адгезии.
Порошковое покрытие более долговечное, равномерное и устойчивое к внешним воздействиям, чем традиционная окраска жидкими красками.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.