
Гибка нержавеющей стали в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


| Толщина, мм. | 10 - 100 | 100 - 1250 | 1250 - 3000 |
| 0,5 - 0,8 | 12 | 25 | 40 |
| 1 - 1,5 | 14 | 25 | 47 |
| 2 | 15 | 26 | 52 |
| 2,5 | 16 | 26 | 59 |
| 3 | 17 | 33 | 63 |
Мы можем предложить специальную цену в зависимости от объема и сложности заказа. Скачайте прайс-лист.
БВБ Механика выполняет гибку нержавеющей стали по чертежу, спецификации либо техническому заданию. Услуга нужна для корпусов, кожухов, лотков, направляющих, облицовок, элементов оборудования. Марку листа, толщину, радиус, угол, допуск, состояние поверхности согласовывают до запуска партии.
Нержавейка ведёт себя иначе, чем обычный конструкционный лист. Без учёта пружинения, наклёпа, чистоты оснастки деталь уходит от заданной геометрии. Специалисты разбирают развёртку, последовательность гибов, риски трещин на кромке.
Заявку комплектуют под объём партии, стандарт поставки листа, последующую сварку либо сборку. Наличие заготовки, срок, способ упаковки уточняют при оформлении.
Гибка нержавеющей стали требует большего усилия на том же угле. Аустенитные марки быстро упрочняются в зоне деформации. Повторный гиб по той же линии часто недопустим без промежуточного отжига, который для тонкого листа на практике почти не применяют.
Пружинение у нерж выше. Угол на прессе задают с запасом, затем калибруют. Величина компенсации зависит от толщины, радиуса, направления проката, состояния поставки. Без пробного гиба на партии с жёстким допуском риск переделки растёт.
Поверхность нержавеющего листа чувствительна к железу. След от углеродистой оснастки позже даёт точечную коррозию. Для декоративных, пищевых, медицинских деталей используют чистый инструмент, плёнку, мягкие прижимы. Царапина на зеркале либо шлифованном листе бракует изделие даже при верной геометрии.
Минимальный внутренний радиус нельзя назначать «на глаз». Для многих аустенитных листов ориентир - не меньше толщины, иногда больше. Слишком малый радиус даёт трещину с внешней стороны гиба, особенно поперёк неблагоприятного волокна.
Марки, поверхность, технологические ограничения
Для гибки нержавеющей стали чаще берут аустенитные марки: 08Х18Н10, 12Х18Н10Т, аналоги AISI 304, 321. Для хлоридных сред рассматривают 08Х17Н13М2, 10Х17Н13М2Т, аналоги AISI 316, 316Ti. Ферритные марки гнутся иначе: пружинение другое, риск хрупкости на кромке выше при низкой температуре листа.
Состояние поверхности задаёт технологию. Лист 2B, BA, шлифованный, зеркальный требует сохранности плёнки до конца цикла. Плёнку снимают только на зонах сварки, если это указано в задании. Пищевая нержавейка дополнительно ограничивает смазки, следы меди, residual iron.
Сортамент листа влияет на раскрой до гиба. Несовпадение фактической толщины с чертежом меняет усилие, радиус прилегания к матрице, итоговый угол. Перед запуском сверяют сертификат партии, если заказчик его предоставляет. Соответствие стандарту уточняют по конкретной позиции.
Ограничения нельзя игнорировать. Слишком малая полка после гиба не опирается на матрицу. Близко расположенные гибы мешают инструменту. Отверстия у линии гиба вытягиваются. Высокая полка на тонком листе даёт прогиб. Такие узлы правят конструкторской правкой развёртки, а не «силой пресса».
Гибка нержавеющей стали в допуск
Ниже - состав заявки. После таблицы те же пункты не дублируются списком: дальше они раскрываются через сценарий выбора.
|
Параметр заявки |
Зачем фиксировать |
Что бывает, если не указать |
|
Марка нержавеющего листа |
От неё зависят усилие, пружинение, среда |
Неверный аналог, риск коррозии |
|
Толщина, состояние поставки |
Считают радиус, зазор матрицы |
Угол «уплывает», риска трещины |
|
Внутренний радиус, угол, допуск |
Задают оснастку, компенсацию |
Перегиб, несходимость сборки |
|
Направление проката, развёртка |
Снижают риск трещины на кромке |
Разрыв с внешней стороны гиба |
|
Требование к поверхности |
Выбирают прижимы, плёнку, тару |
Царапины на декоративном листе |
|
Партия, последующая сварка |
Планируют последовательность гибов |
Наложение шва на наклёп |
Чертёж должен содержать не только габарит. Нужны радиусы, не гнутые зоны, отверстия относительно линии гиба, вид поверхности, сторона декора. Если развёртку считает заказчик, её всё равно сверяют: коэффициент гибки у нерж отличается от углеродистой стали.
Пробная деталь оправдана на новой оснастке, новой марке, жёстком допуске. По результату пробы корректируют угол компенсации. Для повторяющейся серии фиксируют программу пресса, чтобы партия не «плыла».
Где применяют гибку нержавеющей стали
Гибка нержавеющей стали востребована в пищевом оборудовании: столы, короба, направляющие, обшивки, поддоны. Там важны гладкая поверхность, стойкость к мойке, отсутствие карманов грязи на внутреннем радиусе.
В химии, энергетике, вентиляции нерж берут из-за среды, а не «для вида». Кожухи, воздуховоды, ёмкостные обечайки из листа требуют стабильного угла: иначе фланец не сядет на ответную рамку.
Архитектура заказывает гнутые кассеты, отливы, короба, поручни из шлифованного листа. Здесь допуск на угол спорит с внешним видом. Царапина критичнее, чем лишняя десятая доля миллиметра на закрытой полке.
Медицина, лаборатории, чистые зоны задают марку, шероховатость, упаковку. Заготовка не должна контактировать с чёрным металлом на всём пути. Это условие прописывают в заявке отдельно.
Рекламные конструкции, торговые островки, корпуса приборов тоже идут из нержавеющего листа. Там чаще тонкий сортамент, мелкий радиус, много коротких полок. Без аккуратной последовательности гибов предыдущий гиб мешает следующему.
Как выбрать исполнение под задачу
Среду эксплуатации ставят первым фильтром. Хлориды, кислота, морская атмосфера требуют молибденсодержащей марки. Для внутреннего сухого короба часто достаточно 08Х18Н10. Подмена «лишь бы нержавейка» даёт питтинг через короткий срок службы.
Нагрузка на полку задаёт толщину плюс радиус. Тонкий лист на широкой полке «играет». Увеличение толщины без пересчёта радиуса повышает тоннаж, меняет пружинение. Специалисты считают узел по фактическому сортаменту, а не по привычке к чёрному металлу.
Внешний вид отделяют от силового контура. Скрытая деталь допускает 2B без плёнки. Фасадный элемент требует сохранения плёнки, мягкой тары, запрета на волочение кромкой по столу. Это не «эстетика», это условие приёмки.
Допуск связывают со сборкой. Сварной короб с нахлёстом прощает больший разброс угла, чем посадка на герметичный профиль. Чем жёстче стык, тем важнее проба, калибровка, контроль шаблоном.
Последующая обработка влияет на порядок операций. Сверловка до гиба упрощает станок, но отверстие у линии гиба оваляется. Сварка по наклёпанной зоне повышает риск деформации. Такие развилки закрывают на этапе ТЗ, не на прессе.
Заявка, документы, поставка
Заказ на гибку нержавеющей стали начинают с комплекта: чертёж, марка, толщина, количество, радиусы, углы, допуск, требование к поверхности. Если листа нет у заказчика, его подбирают по среде, стандарту, состоянию поставки. Наличие позиции уточняется при оформлении заявки.
Работа идёт с юридическими лицами. Комплект закрывающих документов формируется по условиям сделки. Сертификат на лист передают при наличии у партии. Требование «сертификат обязателен» нужно писать сразу: иначе партия может уйти без него.
Срок зависит от загрузки, наличия листа, числа гибов, необходимости пробы, упаковки. Срок выполнения согласуют при заказе. Срочные обещания без спецификации не дают.
Доставка возможна. Условия, регион, способ упаковки нержавеющего листа согласовывают отдельно: декоративная поверхность не терпит перегруза без прокладок. Самовывоз также доступен по договорённости.
Специалист проверяет технологичность: полка, радиус, столкновение с инструментом, направление проката. Если узел не гнётся в заявленном виде, предлагают правку развёртки либо смену радиуса. Подбор аналога марки выполняют только с согласия заказчика, с оглядкой на среду.
Отправьте заявку на гибку нержавеющей стали с чертежом либо эскизом. Укажите марку, толщину, углы, радиусы, вид поверхности, объём. Приложите ТЗ, если есть требования к пищевому контакту, хлоридам, декоративной стороне.
Запросите расчёт по конкретной спецификации. Наличие листа, возможность выдержать допуск, схему упаковки уточнят до запуска. Консультация нужна не «для вежливости»: на нерж цена ошибки - испорченная поверхность либо трещина после первого гиба.
БВБ Механика комплектует заказ под чертёж, согласует спорные радиусы, фиксирует параметры, которые влияют на угол. Характеристики зависят от выбранного исполнения. Условия зависят от требований проекта.

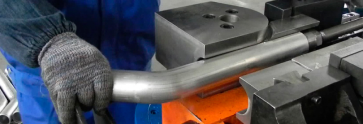
Гибка нержавеющей трубы 32х3
Не так давно мы выполнили заказ на гибку нержавеющей трубы диаметром 32 мм. Задача заключалась в создании точного изгиба на 180 градусов с радиусом R60. Весь процесс контролировался на каждом этапе, чтобы результат полностью соответствовал требованиям заказчика.
Процесс изготовления начался с подготовки трубы: мы тщательно проверили её на соответствие стандартам качества, убедившись, что материал подходит для гибки. Затем настроили трубогибочный станок, задав точные параметры. Гибка выполнялась поэтапно, с постоянным контролем, чтобы избежать образования складок, трещин или сплющивания трубы.
Готовая труба получилась идеальной: радиус и угол гиба соблюдены, поверхность осталась ровной, без складок и трещин. Заказчик смог продолжить свои работы без задержек, получив продукцию точно в срок.
Мы специализируемся на гибке труб и других работах по металлу, используя профессиональное оборудование и строгий контроль качества. Если вам нужен надежный партнер для выполнения сложных задач, обращайтесь — мы сделаем всё качественно и в срок.


Закладные изделия из нержавеющей стали
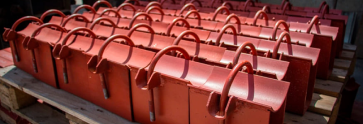
К нам пришёл заказчик с задачей: нужны закладные элементы — такие своеобразные "крючки" с квадратной накладкой — для крепежа оборудования. Вроде бы ничего сверхъестественного, но нюанс был: работать предстояло с нержавейкой, а ещё важно было выдержать нужную геометрию.
Взяли проверенную классику — AISI 304. Лист 6 мм толщиной, 100 на 100 мм — это под основание. А стержень — кругляк калиброванный, 10 мм диаметром, длина 250 мм. Всё нержавейка, всё строго по спецификации.
Для начала раскроили лист на квадраты — гидроабразивной резкой. Почему не лазер? Потому что резать пришлось через 6 мм нержавейку, а кромка нужна была без перегрева и синевы. А вода с абразивом делает своё дело, чисто, без лишних термических зон.
В каждом квадрате сделали аккуратное отверстие под кругляк. Но не просто отверстие — задали фаску под сварку встык, чтобы при дальнейшем проваре шов был ровным, а металл "сел" как надо.
С гибкой отдельная история. Прям так 10 мм нержавейку не согнёшь, всё-таки это не проволока. Разогревали до нужной температуры и уже потом гнули. Грели с умом, без перекала, чтобы металл не потемнел и не потерял прочность. После гибки — калибровка по шаблону, чтобы все детали были под один угол, как близнецы.
Сварка — аргоном, аккуратный шов без наплывов. Потом зачистили и шлифанули — эстетика важна. И в финале — цинковка. Хоть и нержавейка, но заказчик хотел усилить защиту от внешней среды — детали пойдут в агрессивную зону. Сделали всё аккуратно, чтобы покрытие не испортило внешний вид и не нарушило геометрию.


Изготовление пресс-формы для отливки пластика
В цех “БВБ Механика” поступил заказ на изготовление пресс-формы для литья пластиковых изделий. Нам предстояло разработать чертежи, определить необходимые материалы и провести расчеты, чтобы обеспечить высокое качество и точность конечного изделия. После согласования всех технических деталей с заказчиком, мы приступили к изготовлению формы.
Процесс начинался с проектирования: разрабатывались чертежи и 3D-модели, которые учитывали усадку пластика при охлаждении. Затем следовал этап фрезеровки и электроэрозионной обработки.
Заказчик остался полностью удовлетворен сотрудничеством с цехом «БВБ Механика», где все этапы работ — от разработки чертежей до выбора материалов и расчетов — были выполнены с учетом всех его требований. Особое обстоятельство вызвало то, что пресс-форма оказалась не только качественной, но и рассчитанной на более чем 1000 использований.

Шлифовка деталей из нержавеющей стали
В цех «БВБ Механика» поступил заказ на шлифовку деталей из нержавеющей стали. В данном случае шлифовка использовалась для устранения неровностей, заусенцев и других дефектов, возникших в процессе производства или эксплуатации. В результате шлифовки была достигнута гладкая и ровная поверхность.
Шлифовка проходила в несколько этапов. На первом этапе была проведена грубая шлифовка с использованием крупнозернистого абразива для устранения серьезных дефектов и подготовки поверхности к дальнейшей обработке. Затем, на втором этапе, применялись мелкозернистые абразивы, которые сглаживали поверхность и устраняли мелкие дефекты. На заключительном этапе финишной шлифовки и последующей полировки использовались войлочные круги и специальная паста для достижения окончательной гладкости поверхности. Весь процесс требовал особого контроля и высокой квалификации операторов, чтобы предотвратить возможное повреждение изделия.
для обработки изделий использовалась специальное оборудование. В зависимости от поверхности изделия применялись различные виды станков: плоскошлифовальные для обработки плоских поверхностей, круглошлифовальные для цилиндрических деталей и бесцентровые станки для обработки изделий без крепления.
По выполнению работ заказчик выразил благодарность компании «БВБ Механика» за качество выполненной работы, отметив высокий уровень производительности и контроль на всех этапах обработки.


Обращались в эту компанию для работ по конденсаторной сварке, и остались очень довольны. Процесс оказался супер быстрым – сварка заняла буквально доли секунды. Прочность особенно порадовала – получилось крепко и надежно, как и хотели. Еще один плюс – все швы незаметны, что для нас было важно. Менеджер компании – профи, предложил решение, которое подошло нам на 100%. Все сделали точно и аккуратно, каждую деталь проверили на качество.
Ну и про цены: нас приятно удивило, что при таком качестве и скорости работы услуги оказались доступными. Теперь будем обращаться только к ним. Тут и качество на высоте, и деньги не дерут.

Может кому-то просто не повезло или не сложился диалог. Мы лично заказывали в Красногорск на объект отливы аллюминиевые 150 мм., правда 6-ти метровые забирали (монтажникам было удобнее на объекте резать самим), с порошковой покраской. Вполне себе нормальный объëм, мы забрали через 3 дня, всё аккуратно упаковано и отгружено. Кстати должны были забрать через неделю, отзвонилась, обозначились через 3 дня, так что современные покрасочные камеры и сушилки видимо присутствуют тоже.

Профессиональный уровень переработки металла. Большой парк оборудования. Штатные эксперты на каждом участке. Расположение производства позволяет без труда и временных затрат быстро добираться до МКАД и центральных объектов города. Работают и отгружают заказы круглосуточно, что немаловажно. Все указанные характеристики стабильны на протяжении пяти лет сотрудничества.
Нержавеющая сталь обладает высокой прочностью и упругостью, поэтому требует более усилий при гибке и точного соблюдения радиусов, чтобы избежать трещин.
Да, при неправильной технологии возможны царапины и деформации, поэтому используются защитные пленки и специальные инструменты.
Возможна гибка листов различной толщины — от тонких до более толстых заготовок, в зависимости от оборудования.
Метод применяется для изготовления корпусов, панелей, труб, элементов оборудования, конструкций и декоративных изделий.
Подходят различные марки (например, AISI 304, 316), но их поведение зависит от состава и состояния материала.
В большинстве случаев нет, но при необходимости выполняется шлифовка или полировка.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.