
Вальцовка листового металла в Москве
- Готовы оказать услугу
- Доставка по РФ доступна
- Самовывоз
- Адрес производства


Вальцовка листового металла - это процесс холодной гибки плоского листа между вращающимися валками для получения цилиндрических, конических или сегментных форм. Технология относится к направлению гибки металла и применяется, когда из плоской заготовки нужно сформировать обечайку, кожух, развёртку корпуса или элемент сложной конструкции. Радиус, диаметр и допустимая кривизна зависят от толщины листа, марки стали и возможностей оборудования.
Процесс основан на пластической деформации металла при прохождении между валами листогибочного станка. В зависимости от схемы расположения валков формируется плавный радиус без изломов и локальных напряжений, которые типичны для гибки на листогибе. Такой метод позволяет получать замкнутые или сегментные детали, где требуется равномерная кривизна по всей длине заготовки.
Компания принимает заявки на вальцовку листового металла по чертежам, эскизам или техническому заданию. Специалисты помогают подобрать схему гибки под толщину, марку стали и требуемый радиус, уточнить припуски на кромку и согласовать способ соединения заготовок.
Схемы вальцовки при гибке листа
Вальцовка листового металла выполняется на станках с тремя или четырьмя валками, расположенными симметрично или асимметрично. Трёхвалковая схема формирует радиус за счёт смещения верхнего или нижнего валка относительно двух опорных, при этом остаются прямые участки на кромке, которые требуют подгибки. Четырёхвалковая схема позволяет захватывать лист с первого прохода и получать более короткие прямые участки у края, что сокращает последующую доработку.
По конфигурации готового изделия вальцовку разделяют на цилиндрическую, коническую и сегментную. Цилиндрическая применяется для обечаек, кожухов, труб большого диаметра и ёмкостного оборудования. Коническая выполняется при наклонном расположении валков и формирует деталь переменного радиуса. Сегментная даёт часть окружности, которая используется для крышек, экранов, облицовок или элементов сборных конструкций.
Для получения точной геометрии важен подбор радиуса валков, усилия подачи и количества проходов. При недостаточной подготовке возможны отклонения от расчётного радиуса, волнистость кромки или остаточные напряжения в зоне перехода. Специалисты заранее учитывают пружинение металла, которое зависит от марки стали, толщины и состояния поверхности, и корректируют настройку станка, чтобы итоговый диаметр соответствовал чертежу.
Параметры листа
Выбор режима вальцовки опирается на толщину листа, ширину заготовки, марку стали и требуемый минимальный радиус. Чем толще металл, тем выше усилие на валках и тем точнее нужно рассчитывать проходы. Для тонколистовых заготовок риск связан с волнистостью и потерей устойчивости кромки, для толстых - с ограничением минимального радиуса, при котором металл не трескается в зоне наибольшей деформации.
Марка стали влияет на пластичность и величину пружинения. Углеродистые стали обычной прочности гнутся предсказуемо, высокопрочные и нержавеющие требуют корректировки режимов и учёта большего обратного распрямления. Для оцинкованных листов учитывают сохранность покрытия в зоне контакта с валками. Алюминиевые и медные сплавы вальцуют с меньшими усилиями, но с контролем следов на поверхности.
Таблица помогает соотнести направление задачи с параметрами, которые уточняют до начала работ:
|
Направление задачи |
Форма гибки |
Что учитывают при подборе режима |
Что указывают в заявке |
|
Обечайка корпуса или ёмкости |
Цилиндрическая вальцовка листового металла |
Толщина, марка стали, диаметр, длина шва |
Внутренний или наружный диаметр, допуски на овальность |
|
Переходник, воронка, бункер |
Коническая гибка |
Угол конуса, разность радиусов, длина образующей |
Размеры большего и меньшего оснований, развёртка |
|
Крышка, экран, облицовка |
Сегментная гибка |
Радиус, длина дуги, прямые участки у кромки |
Радиус, хорда, толщина листа |
|
Трубная заготовка под сварку |
Полное замыкание в цилиндр |
Подгибка кромок, подготовка под шов |
Способ соединения, тип сварного шва, требования к зазору |
Данные в таблице носят ориентировочный характер. Фактические параметры зависят от марки стали, состояния поверхности и возможностей оборудования, поэтому согласуются при оформлении заявки.
Как проходит выполнение работ по вальцовке
Работа начинается с анализа чертежа или эскиза, по которому определяют развёртку, количество заготовок и схему гибки. Если заказчик предоставляет только готовое изделие в виде модели или размеров, развёртка рассчитывается с учётом нейтральной линии металла, которая зависит от толщины и радиуса. На этом этапе уточняется, требуется ли предварительная подгибка кромок, чтобы сократить прямые участки после вальцовки.
Далее лист подаётся в станок и проходит через валки за несколько проходов. При трёхвалковой схеме для устранения прямых участков используют предварительную подгибку на кромкогибе или подкатку противоположного края. При четырёхвалковой схеме подгибка выполняется непосредственно на станке. Количество проходов зависит от толщины металла и требуемой точности радиуса: за один проход достичь малого радиуса на толстом листе невозможно без риска повреждения заготовки.
После формирования радиуса проверяют геометрию: диаметр, овальность, прямолинейность образующей, отсутствие волн и локальных деформаций. При необходимости выполняется калибровка или доработка кромок. Если заготовка идёт под сварку в цилиндр, кромки готовят под выбранный тип шва, после чего обечайка передаётся на следующий этап или отгружается заказчику. Условия передачи и порядок приёмки согласуются при заказе.
Где применяется вальцовка листового металла
Вальцовка листового металла используется в производстве технологического оборудования: ёмкостей, резервуаров, сепараторов, циклонов, бункеров, кожухов. Из провальцованных обечаек собирают корпуса аппаратов, элементы вентиляционных систем, воздуховоды большого диаметра, дымоходы, трубы для водо- и газоснабжения, где требуется заданный диаметр и толщина стенки.
В строительстве и архитектуре вальцовку применяют для изготовления арочных элементов, декоративных колонн, облицовок, навесов, криволинейных фасадных панелей. В машиностроении из вальцованных заготовок делают кожухи транспортёров, корпуса барабанов, экраны, защитные ограждения. Для энергетики и теплотехники из листа формируют обечайки котлов, газоходов, топочных элементов.
Отдельное направление - производство тонкостенных элементов для рекламы, торгового и выставочного оборудования, где важна точность радиуса и качество поверхности. В таких случаях выбор режима гибки учитывает сохранность покрытия, отсутствие следов валков и минимальные деформации в зоне кромки.
Как сформировать заявку на вальцовку листового металла
Для расчёта работы в заявке указывают основные характеристики заготовки и требуемой формы. Чем точнее исходные данные, тем быстрее подбирается схема гибки и согласуется стоимость. При необходимости заказчик передаёт чертёж, спецификацию или техническое задание, которые помогают учесть допуски, припуски и способ последующей обработки.
В заявке обычно отражают:
- марку стали или сплава, толщину и размеры листа;
- внутренний или наружный диаметр готовой детали, угол конуса или радиус сегмента;
- требуемую точность, допуски на овальность и прямолинейность;
- наличие или отсутствие подгибки кромок, способ соединения шва;
-
объём партии и форму передачи готовых заготовок.
Специалисты помогают подобрать развёртку, уточнить припуски на подрезку и проверить реализуемость заданного радиуса при выбранной толщине. Если марка материала влияет на пружинение или ограничивает минимальный радиус, предлагается скорректированное исполнение.
БВБ Механика выполняет вальцовку листового металла в составе услуг металлообработки и гибки металла, принимая заказы по чертежам и техническим заданиям. Работа ведётся с юридическими лицами по согласованным спецификациям, с оформлением сопроводительных документов, которые требуются для приёмки на производстве заказчика. Подбор схемы гибки, расчёт развёртки и согласование допусков выполняются до запуска работ, чтобы исключить переделки на этапе сборки.
Компания принимает как единичные заказы на опытные образцы, так и повторяющиеся партии обечаек, конусов и сегментов. При необходимости специалисты предложат альтернативное исполнение, если исходный радиус или марка стали затрудняют гибку в заданных параметрах. Возможна комплектация заявки сопутствующими операциями: резкой листа в размер, подготовкой кромок, подгибкой краёв или сваркой обечайки в замкнутый цилиндр.
Чтобы запросить расчёт на вальцовку листового металла, достаточно направить описание задачи с указанием марки стали, толщины, размеров и требуемой формы, приложив чертёж или эскиз, если они доступны. Специалисты согласуют характеристики, уточнят сроки по текущей загрузке и подготовят предложение по выполнению работ. Для начала обсуждения можно отправить заявку с базовыми параметрами - дальнейшие уточнения и подбор схемы гибки проводятся совместно с инженером.


Изготовление обечайки ф4500мм
Недавно в нашу компанию обратился клиент. Ему была нужна большая обечайка с внутренним диаметром 4500мм по его собственному чертежу. Обечайка - это деталь конструкции в виде короткой трубы или барабана. Она используется в совершенно разных сферах. В данном случае она должна была стать корпусом вакуумной печи.
Для производства мы взяли сталь Ст12Х18Н10Т, химический состав которой регламентирован ГОСТом. Это нержавеющий, титаносодержащий сплав. Материал прочный и пластичный. Также он хорошо себя показывает при воздействии критических температур.
Для создания изделия мы подготовили стальные листы требуемого размера. После на вальцовочном оборудовании придали им необходимую закругленную форму. На следующем этапе работ при помощи сварки мы соединили получившиеся детали. В финале наши мастера провели проверку изделия на прочность и надежность сварочных швов. Результат был достигнут, и мы получили высококачественную обечайку, готовую к использованию. А клиент остался доволен итогом нашей работы.


Вентиляционная шахта
Для создания изделия мы использовали облегченную нержавеющую сталь с высокой износостойкостью. Элементы вентиляции (соединители, воздушные клапаны) создавались нашими специалистами из оцинкованного листового металла на современном оборудовании.
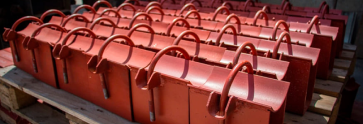
Также мы изготовили крепежные элементы для монтажа шахты в здании. Финальным этапом было покрытие всех деталей белой порошковой краской. Кроме эстетической функции, она дополнительно защищает металл от коррозийного воздействия.


Изготовление водоотводных лотков для моста
Одним из наиболее важных элементов обеспечения безопасности и обеспечения безопасности моста является система водоотвода. Вода, скапливающаяся на поверхности моста, может привести к серьезным проблемам, включая повреждение конструкции, коррозию материалов и даже разрушение дорожного полотна. Именно поэтому качественное изготовление и установка водоотводных лотков является ключевым этапом любого проекта по строительству и ремонту мостов. Наша компания уже не первый год успешно занимается производством и монтажом водоотводных систем, гарантируя заказчику высокое качество, обслуживание и надежность.
Наши водоотводные лотки разрабатываются с учетом всех стандартов, действующих в строительной отрасли. Мы используем только высококачественные материалы, такие как железобетон, нержавеющую сталь, полимеры и т.д. Лотки выдерживают значительную нагрузку и имеют высокую устойчивость к агрессивным условиям эксплуатации, включая температурные перепады и химические воздействия реагентов, применяемых при обработке дорог.
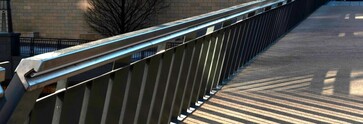
Одним из наших знаковых проектов стало участие в строительстве моста через крупную реку в центральной части страны. В ходе работы наша команда провела анализ текущей водоотводной системы. После чего мы предложили комплексное решение, включающее установку новых лотков из нержавеющей стали марки AISI 304 с защитным покрытием, обеспечивающим стойкость к агрессивным воздействиям. Наши специалисты также разработали проект угла уклона, позволяющий увеличить скорость отвода воды на 25%. Проект был реализован в сжатые сроки, несмотря на сложные погодные условия и ограниченный доступ к участкам моста.

Пресс-форма для мебельной фабрики
Цех «БВБ-Механика» оказывает полный спектр услуг по обработке металла. К нам обращаются за полуфабрикатами и готовыми изделиями.
Мы выполняем:
- гибки металла по чертежам любой сложности;
- вальцовку круглой трубы: холодная, под нагревом;
- вальцовку профильной трубы: из круглой трубы, из листа;
- вальцовку уголков и швеллеров;
- лазерную и плазменную резку металлов;
- нанесение резьбы;
- токарные работы и серийное изготовление опорных и соединительных деталей, крепежных элементов, закладных деталей;
- окраску металла, в том числе порошковую;
- цинкование;
- сварку;
- формовку;
- навивку пружин.
Мы обрабатываем заявки в течение двух часов и заканчиваем работы в срок. Если вы обнаружите дефект готового изделия, мы бесплатно переделаем заказ. При производстве мы используем предоставленные чертежи, а также за дополнительную плату составляем их сами по эскизам или устному описанию. Документацию готовим в AutoCAD.

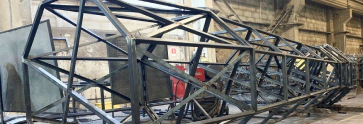
Изготовление каркаса
В промышленно-производственный цех "БВБ Механика" поступил новый заказ. Это был наш постоянный клиент, и мы уже знали, что он особенно требователен к деталям. Клиент прислал чертежи, и мы сразу же начали работу. Изготовление каркаса – это не просто выполнение работы по шаблону, это полноценное творчество, сопряженное с инженерными решениями и точными расчетами.
Первым этапом стало изучение чертежей. Параллельно мы обсуждали с заказчиком детали проекта, вносили небольшие коррективы, которые позволяли улучшить конечный результат.
Когда все было согласовано, начался этап изготовления: лазерная резка и вальцовка — все эти процессы синхронно выполнялись, чтобы достичь поставленной цели. Каждый элемент каркаса изготавливался с учетом чертежей и инструкций. В работе мы использовали углеродистую сталь высокого качества, которая идеально подходила для предполагаемых условий эксплуатации. Команда наших специалистов внимательно следила за качеством на всех этапах, ведь было важно не только выполнить работу качественно, но и уложиться в установленные сроки.
Когда наступил день отгрузки, каркас был готов и доставлен на объект, и, увидев его, клиент выразил благодарность за наше внимание к деталям и готовность оперативно реагировать на все их пожелания.

Вальцовка стального листа
Недавно клиент, занимающийся производством строительных металлоконструкций, предоставил чертежи для вальцовки металлического листа с конкретными параметрами. Требовалось выполнить деформацию стального листа толщиной 7 мм, шириной 600 мм и длиной 1500 мм, чтобы придать ему изогнутую форму, необходимую для дальнейшего использования в строительстве. В частности, изогнутый металлический лист предполагалось применять в качестве дуг или опорных элементов в конструкции здания.
Для выполнения заказа была выбрана сталь марки 09Г2С, которая обладает высокой прочностью и устойчивостью к температурным воздействиям. Эта сталь идеально подходит для использования в условиях сурового климата, поскольку она сохраняет свои свойства даже при экстремально низких температурах.
Лист аккуратно прогонялся через вальцы, где происходила постепенная деформация, пока не была достигнута необходимая форма дуги, полностью соответствующая чертежам заказчика. Процесс вальцовки требует тщательного контроля на каждом этапе, чтобы избежать деформаций, трещин или других дефектов, которые могут повлиять на качество готового изделия. Наша команда внимательно следила за качеством выполнения, проводя регулярные проверки и измерения. В результате клиент получил идеально выполненную часть конструкции, полностью готовую к дальнейшему использованию.

Бак из нержавеющей стали
Нержавеющая сталь - это многофункциональный материал, который отличается высокой прочностью, устойчивостью к коррозии и универсальностью применения.
Изготовление бака из нержавеющей стали - процесс, требующий сочетания нескольких методов обработки, каждый из которых выполняет свою важную роль в создании прочного и надежного изделия. Первоначально лист нержавейки подвергается вальцовке для придания ему цилиндрической формы. Затем с помощью лазерной и гидроабразивной резки формируются необходимые детали, которые далее собираются в единую конструкцию в процессе сборки.
Процесс сварки объединяет все части воедино, обеспечивая прочность и герметичность будущего бака. На заключительном этапе в изделии выполняются резьбовые отверстия, которые необходимы для его дальнейшего монтажа. Все эти этапы обеспечили качество и долговечность конечного продукта, который подходил для использования в самых разных условиях и задачах. В конечном итоге, мы получили крепкое и надежное изделие, которое соответствовало всем необходимым требованиям и стандартам качества.


Изготовление цилиндрических изделий на заказ
В данном заказе использовалась сталь Ст.20 — прочная, универсальная, идеально подходящая для работы в средах с умеренным давлением и температурой. Такие цилиндры часто заказывают для резервуаров, воздуховодов, корпусов оборудования и других объектов.
Процесс начали с лазерной резки. Именно на этом этапе формируется не только форма будущего полотна, но и все технологические отверстия в теле цилиндра. Это важно: отверстия были овальными и круглыми — под фланцы, патрубки, смотровые люки или другие элементы. Лазер справляется с этим идеально — геометрия точная, края ровные, нет лишних заусенцев.
После раскроя переходим к вальцовке. Лист подаётся в вальцовочный станок, где из него формируют цилиндр. Здесь критична точность — если заготовку выгнуть неравномерно, кромки не сойдутся или появятся внутренние напряжения. У нас этот процесс чётко отлажен: заготовка выходит ровной, без перекосов.
Далее — сварка. Кромки тщательно подгоняются, прихватываются и провариваются по всей длине. Швы получаются прочными и герметичными. Обязательно проводим проверку качества — визуальный контроль и неразрушающие методы (УЗК, капиллярный).
Отдельно стоит отметить — отверстия на полотне цилиндра уже вырезаны на этапе резки, а значит, нет необходимости сверлить или вырезать их после сварки, когда это технически сложнее и менее точно. Это экономит время и повышает качество.
Итог — готовые цилиндрические заготовки с отверстиями, полностью соответствующие чертежам заказчика.


Гибка и вальцовка сетки
Бывает, вроде бы задание простое — металлическую сетку погнуть да повальцевать. А на деле — каждая мелочь важна. Мы в цеху БВБ Механика недавно такой заказ делали. Сначала отрезали сетку по нужной длине — тут всё просто. Потом часть заготовок отправили на вальцовку. Далее цилиндры из сеток идут на кожухи, фильтры, защиту — кто для чего заказывает.
Оставшиеся заготовки мы гнули. Вот тут уже точность нужна — углы, геометрия, всё проверяем. Получились П-образные детали — классика для коробов, направляющих или закрывающих панелей. Работаем на современном оборудовании, так что каждый этап под контролем.


Вальцовка из AISI 304
Расскажем про одну из наших работ — обечайку размером 4хФ331х700 мм из нержавейки AISI 304. Этот заказ был с конкретными требованиями: нужна была точность, качественная обработка и максимальная стойкость к коррозии.
Сначала лазером вырезали заготовку. Именно лазером, потому что нужна была высокая точность — размер должен был совпадать с миллиметровой точностью, чтобы дальше детали идеально сходились. Такой подход исключает лишние переделки и экономит время на монтаже.
Далее приступили к вальцовке. Это не просто сгибание — тут важно контролировать форму, чтобы получить ровный радиус, без заломов, перекосов и “волн”. Использовали специальное оборудование и методы, чтобы металл «сказался» ровно, и обечайка получилась аккуратной и однородной по всей длине.
Финальный этап — сварка. Провели её аргоном, швы аккуратно спаяли без наплывов и деформаций, чтобы готовая деталь была не только прочной, но и выглядела чисто и эстетично. После сварки зашлифовали швы, чтобы поверхность была ровной и готовой к дальнейшему использованию.
В итоге получили деталь, которая отлично справится в условиях эксплуатации, где нужна надёжность и долговечность. Такой уровень исполнения — результат слаженной работы и внимания к каждой мелочи.


Приятно удивили качеством выполнения работ. Обращались за услугой резки листов по эскизу, и результат действительно превзошел все ожидания. Сроки соблюдены, а заказ изготовлен с точностью до мелочей и полностью соответствует нашим чертежам. Профессионализм ощущается на каждом этапе – от обработки заказа до отгрузки. Особо хочется отметить клиентский сервис: все вопросы решались оперативно и без проволочек.

Заказывали гибку арматуры для фундамента в город Калининград. Изначально были опасения, что могут возникнуть задержки с производством или какие-то проблемы с качеством, но все тревоги оказались напрасными. Уже через пять дней все было готово, тщательно упаковано и доставлено в целости и сохранности. Очень удобно, что все этапы работ выполнены в одном месте. Впечатления самые положительные, и в будущем обязательно снова обратимся.

Может кому-то просто не повезло или не сложился диалог. Мы лично заказывали в Красногорск на объект отливы аллюминиевые 150 мм., правда 6-ти метровые забирали (монтажникам было удобнее на объекте резать самим), с порошковой покраской. Вполне себе нормальный объëм, мы забрали через 3 дня, всё аккуратно упаковано и отгружено. Кстати должны были забрать через неделю, отзвонилась, обозначились через 3 дня, так что современные покрасочные камеры и сушилки видимо присутствуют тоже.

Профессиональный уровень переработки металла. Большой парк оборудования. Штатные эксперты на каждом участке. Расположение производства позволяет без труда и временных затрат быстро добираться до МКАД и центральных объектов города. Работают и отгружают заказы круглосуточно, что немаловажно. Все указанные характеристики стабильны на протяжении пяти лет сотрудничества.
Основные плюсы — равномерная деформация материала, высокая точность формы и возможность изготовления изделий большого диаметра.
Да, оборудование позволяет выполнять не только цилиндрическую, но и коническую вальцовку.
Возможна обработка листов различной толщины — от тонких до толстых, в зависимости от оборудования и материала.
Метод применяется для производства труб, обечаек, резервуаров, цилиндров, кожухов и других изделий круглой формы.
Мы выполняем вальцовку углеродистой и нержавеющей стали, алюминия и других металлов и сплавов.
В зависимости от задачи может потребоваться сварка шва, механическая обработка или доводка формы.
Свяжитесь с нами напрямую.
Наш менеджер свяжется с вами удобным для вас способом.